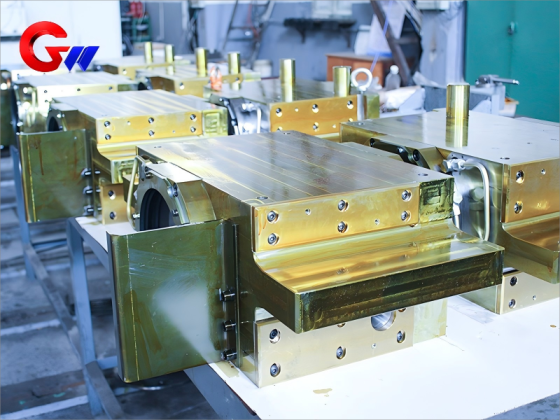
آلة الدرفلة على البارد لتشغيل كتلة محمل الأسطوانة الجانبية
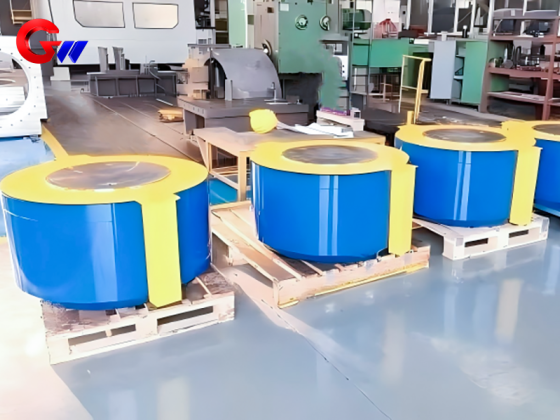
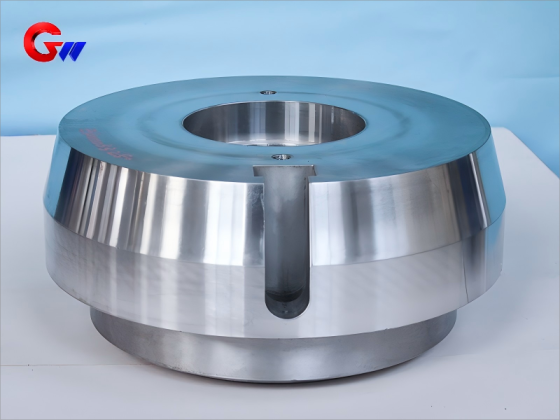
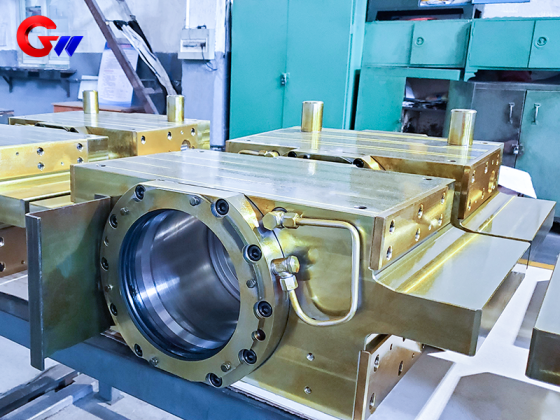
كتلة محمل أسطوانة العمل في جانب التشغيل هي عنصر دعم مصنّع بدقة عالية، مصمم لتجميع أسطوانة العمل في مطحنة الدرفلة على البارد. وهي توفر تحديدًا دقيقًا لموضع المحمل، ودعمًا هيكليًا ثابتًا، ومحاذاة موثوقة لتشغيل أسطوانة العمل في ظروف الدرفلة المستمرة.
تم تصميم هذا المكون لإنتاج الفولاذ المقاوم للصدأ والفولاذ السيليكوني والشرائح الرقيقة للغاية، وهو يجمع بين هيكل حديد مطاوع QT600-3، والمعالجة الحرارية المتحكم بها، والتصنيع الدقيق باستخدام الحاسوب، وواجهات محامل عالية الدقة، والتشحيم بالزيت والهواء، والختم متعدد المراحل.
الميزات الرئيسية
- تحديد المواقع بدقة عالية: يتم التحكم في الانحراف الشعاعي لبكرة العمل إلى ≤ 0.01 مم، مما يدعم دحرجة الشريط بدقة.
- تغيير اللفائف بكفاءة: آلية قفل هيدروليكية متكاملة مع وقت تغيير اللفائف المستهدف ≤ 10 دقائق.
- التحكم في الاهتزاز: مصمم للتحكم في الاهتزاز عالي التردد في نطاق 20-500 هرتز، بسعة محددة ≤ 0.5 ميكرومتر.
- واجهة محمل دقيقة: يتم التحكم في أسطوانية فتحة المحمل إلى ≤ 0.003 مم.
- تطبيقات متعددة لمطاحن الدرفلة: مناسبة لتكوينات مطاحن الدرفلة UC-MILL ذات الستة صفوف ومطاحن الدرفلة Sendzimir ذات العشرين صفًا.
العلامة التجارية: جي دبليو بريسيجن
بلد المنشأ: لويانغ، الصين
وقت التسليم: وفقًا للاتفاقية التعاقدية
الطاقة الإنتاجية: تصل إلى 1000 قطعة سنوياً
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- الطاقة الإنتاجية السنوية 1000 قطعة
- معلومات
آلة الدرفلة على البارد لتشغيل كتلة محمل الأسطوانة الجانبية
مواصفات المواد والمعالجة الحرارية
المادة الرئيسية
الكتلة محمل أسطوانة العملمصنوع منحديد مطاوع QT600-3، بما يتوافق معEN-GJS-600-3يتم اختيار المادة بناءً على مزيجها من القوة الهيكلية، والاستقرار الأبعاد، وتخميد الاهتزازات، وخصائص القوة إلى الوزن المناسبة.
تبلغ كثافة المادة المحددة تقريبًا7.1 جم/سم³خصائصه الميكانيكية وخصائص التخميد تجعله مناسبًا لدعم أسطوانة العمل ومجموعة المحامل بدقةمصنع الدرفلة على البارد.
التركيب الكيميائي
| عنصر | مواصفة |
|---|---|
| الكربون (C) | 3.6–3.8% |
| السيليكون (Si) | 2.2–2.5% |
| المنغنيز (Mn) | ≤ 0.3% |
| المغنيسيوم (Mg) | 0.03–0.05% |
صُممت هذه المادة لتوفير صلابة هيكلية كافية مع المساهمة في تخفيف الاهتزازات أثناء الدرفلة. معدل تخفيف الاهتزازات المحدد هو≥35%.
بالنسبة للتطبيقات التشغيلية، يُعد استقرار المواد ذا أهمية خاصة لأن هيكل الدعم يجب أن يحافظ على الوضع النسبي لـدور العمل، ومجموعة المحامل، والمكونات الهيدروليكية أثناء دورات التدحرج المتكررة.
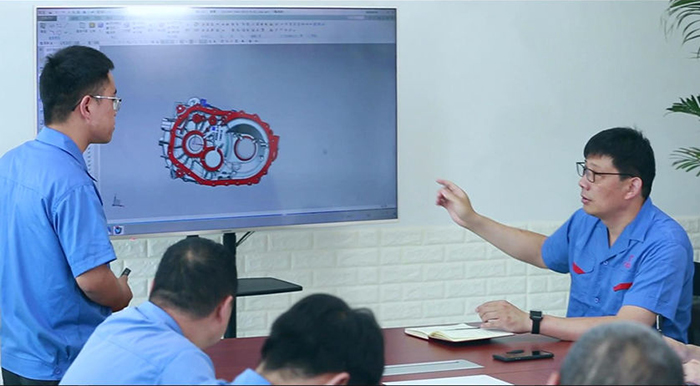
المواد الرئيسية للمكونات ومعالجة الأسطح
مجالات وظيفية مختلفة لـكتلة محمل مطحنة الدرفلةاستخدام المواد ومعالجات الأسطح المختارة وفقًا لظروف تشغيلها.
| عنصر | مادة | علاج |
|---|---|---|
| جسم كتلة المحمل | حديد مطاوع QT600-3 | التصليد متساوي الحرارة والتقوية بالتشكيل بالخردق |
| بطانة مقاومة للتآكل | GCr15SiMn | معالجة بالتبريد العميق + طلاء بالكروم الصلب بسمك 20 ميكرومتر |
| مكون مانع للتسرب | PTFE + 316L | التشكيل الدقيق بالليزر |
يشكل هيكل QT600-3 الجزء الهيكلي الرئيسي لـكتلة محمل أسطوانة العمليتم تطبيق التبريد المتساوي الحرارة والتشكيل بالخردق وفقًا لعملية التصنيع المحددة.
تستخدم البطانة المقاومة للتآكل سبيكة GCr15SiMn. وتُستخدم المعالجة بالتبريد العميق والطلاء بالكروم الصلب لتحسين خصائص خدمة البطانة، بسماكة طلاء كروم محددة تبلغ20 ميكرومتر.
تُستخدم مادة PTFE والفولاذ المقاوم للصدأ 316L في مكونات منع التسرب. ويتم تطبيق تقنية التشكيل الدقيق بالليزر على أسطح منع التسرب المحددة لدعم خصائص منع التسرب والتشغيل المطلوبة.
يسمح الجمع بين هذه المواد للمكون بدمج وظائف الدعم الهيكلي ومقاومة التآكل والتسريب في نفس الوحدةمصنع الدرفلة على الباردحَشد.
عملية المعالجة الحرارية الدقيقة من جي دبليو
التبريد المتساوي الحرارة
الجزء الرئيسي منكتلة محمل أسطوانة العمليخضع لعملية معالجة حرارية مضبوطة:
التدفئة:900 درجة مئوية × ساعتان
التبريد بحمام الملح:300 درجة مئوية × ساعة واحدة
التبريد بالهواء
معالجة استقرار الأبعاد
علاج الشيخوخة:180 درجة مئوية × 24 ساعة
التغيير المحدد في الأبعاد:≤0.005%
تُعد المعالجة الحرارية جزءًا مهمًا من عملية التصنيع لأن استقرار الأبعاد يؤثر بشكل مباشر على دقة واجهة المحمل وأسطح التركيب.
من أجل الدقةكتلة محمل مطحنة الدرفلةقد تؤثر التغيرات البعدية غير المنضبطة بعد عملية التصنيع على تركيب المحمل وعلاقة المحاذاة بين المحمل،دور العملوبنية المطحنة. ولذلك، تُستخدم معالجة التقادم المحددة لتحسين استقرار الأبعاد قبل عمليات التشغيل والفحص الدقيقة النهائية.
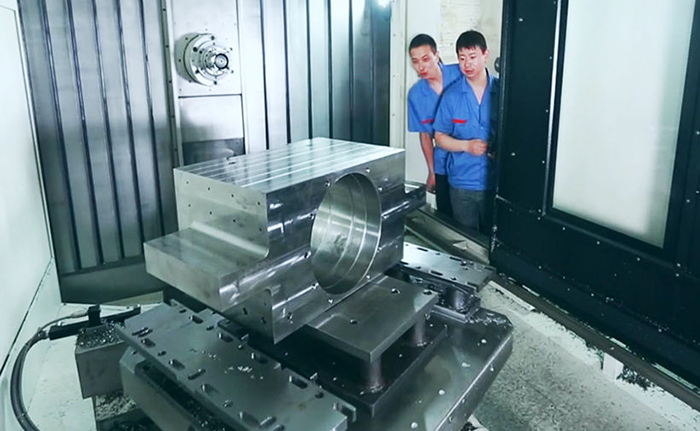
دقة التشغيل الميكانيكي
تُعد الدقة في الأبعاد أحد المتطلبات الأساسية للتصنيع لـكتلة محمل أسطوانة العمليتم فحص واجهات التحميل والتركيب الحرجة وفقًا لمستويات التفاوت المحددة.
التفاوتات البُعدية الحرجة
| ميزة | مواصفة | طريقة الفحص |
|---|---|---|
| فتحة المحمل | قطر 200-400 مم، IT4 | مقياس إلكتروني لقطر القابس + جهاز اختبار الاستدارة |
| سطح تركيب الأسطوانة الهيدروليكية | استواء 0.01 مم | سطح بصري مستوٍ |
| فتحة دبوس تحديد الموضع | H6 | آلة قياس الإحداثيات |
| أسطوانية فتحة المحمل | ≤0.003 مم | فحص الأبعاد الدقيق |
| عمودية سطح التركيب | ≤0.005 مم/100 مم | فحص الأبعاد الدقيق |
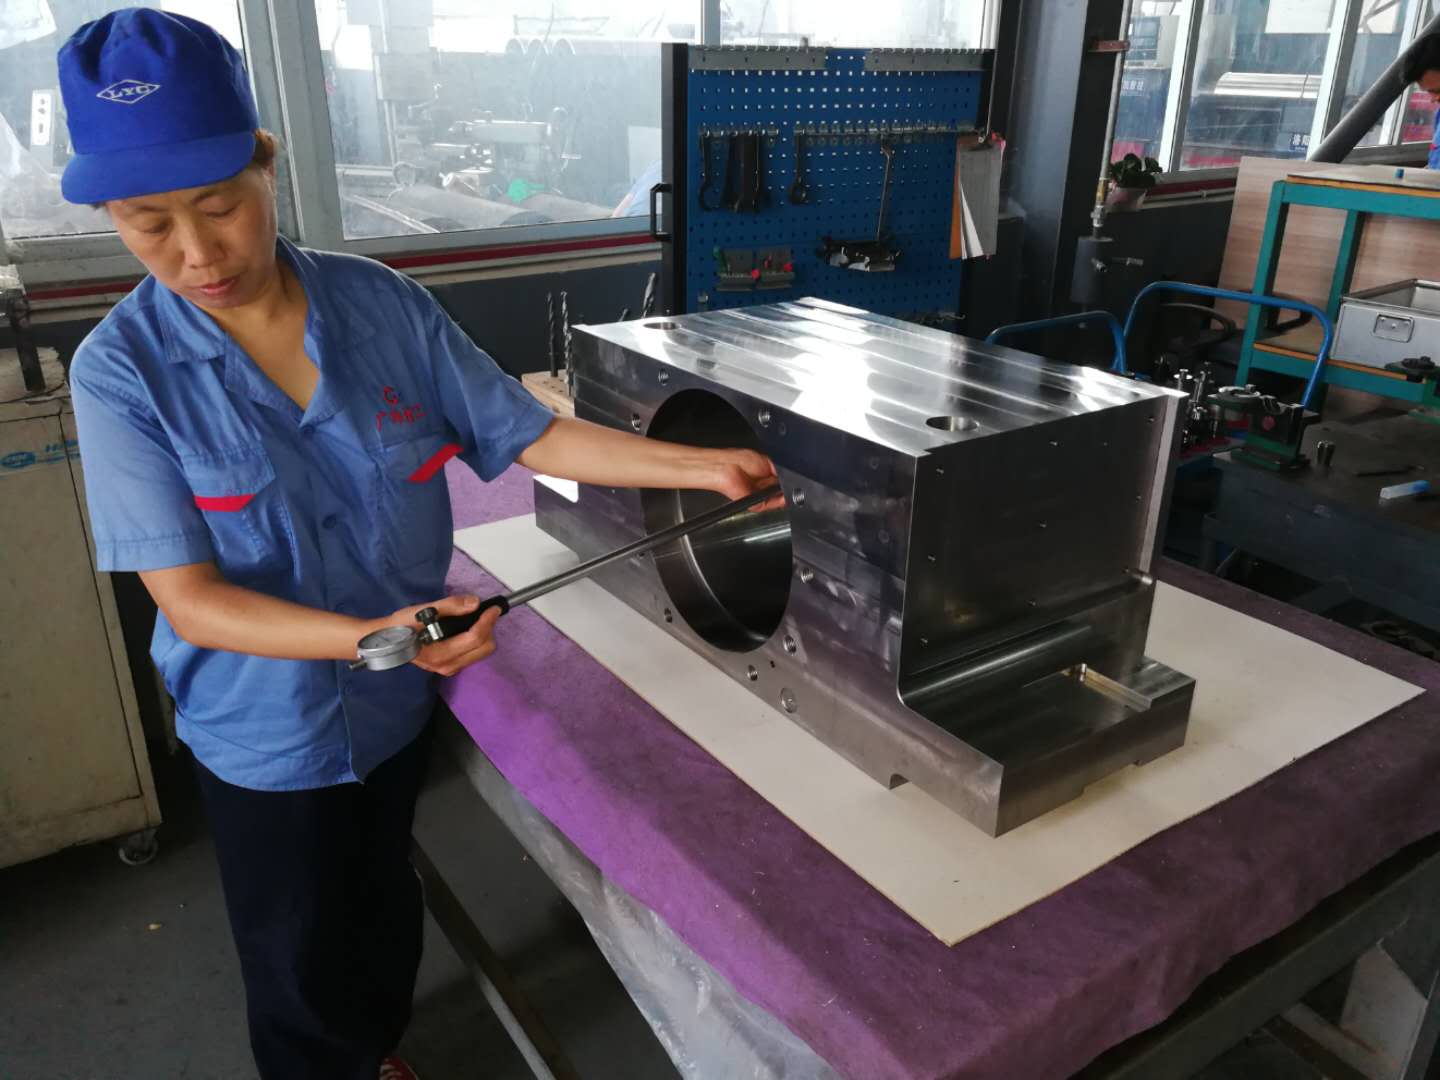
يُعد ثقب المحمل واجهةً بالغة الأهمية بيندور العملمجموعة المحامل وهيكل الدعم. شرط أسطواني لـ≤0.003 مميتم تحديد ذلك للحفاظ على الحالة الهندسية المطلوبة.
يتطلب سطح تركيب الأسطوانة الهيدروليكية استواءً بنسبة0.01 ممبينما يتم تصنيع فتحات دبابيس التثبيت وفقًا لتفاوت H6.
يتم التحكم في استقامة كل سطح تركيب من أجل≤0.005 مم/100 ممتساعد هذه الضوابط في الحفاظ على علاقة تثبيت المكون داخلمصنع الدرفلة على البارد.
نظام التشحيم
الكتلة محمل أسطوانة العمليستخدم نظام تزييت بالزيت والهواء لتوصيل مواد التشحيم بشكل متحكم به إلى منطقة التشغيل المتعلقة بالمحامل.
تزييت الزيت بالهواء
مادة التشحيم:زيت إستر صناعي ISO VG 68 يحتوي على مادة مضافة MoS₂
| المعلمة | مواصفة |
|---|---|
| حجم الزيت | 0.05 مل/مرة |
| ضغط الهواء | 0.4–0.6 ميجا باسكال |
| تكرار | 2-5 هرتز |
| تعديل | يتم ضبطها تلقائيًا وفقًا لسرعة الدوران |
يوفر نظام الزيت والهواء تزييتًا مُتحكمًا به أثناء التشغيل المستمر. ويمكن ضبط تردد التزييت تلقائيًا وفقًا لسرعة الدوران، مما يساعد على الحفاظ على حالة تزييت مناسبة في ظل ظروف الإنتاج المتغيرة.
بالنسبة لمجموعة جانب التشغيل، يساهم التشحيم المستقر في التشغيل الموثوق لواجهة المحمل ويدعم متطلبات العمل المستمر لـمصنع الدرفلة على البارد.
التطبيق في مصانع الدرفلة على البارد
الجانب التشغيليكتلة محمل أسطوانة العملتم تصميمها لمعدات الدرفلة على البارد المستخدمة في إنتاج الفولاذ المقاوم للصدأ، والفولاذ السيليكوني، والشرائح الرقيقة للغاية.
ستة مرتفع يو سي ميل
يمكن تطبيق هذا المكون على تكوينات UC-MILL ذات الستة ارتفاعات لدرفلة الفولاذ المقاوم للصدأ والفولاذ السيليكوني.
سُمك الدرفلة المحدد:
0.1–2.0 مم
يوفر ترتيب الدعم من جانب التشغيل الواجهة المطلوبة لتحديد موضع أسطوانة العمل وتركيب المحامل في هذا النوع من الأجهزة.مصنع الدرفلة على البارد.
مصنع درفلة سندزمير ذو العشرين ارتفاعًا
يمكن أيضًا استخدام هذا المكون في تطبيقات مطاحن الدرفلة من نوع Sendzimir ذات العشرين ارتفاعًا والتي تتضمن شرائح رقيقة للغاية.
سُمك الدرفلة المحدد:
0.02–0.2 مم
تُولي متطلبات الدقة في إنتاج الشرائح الرقيقة للغاية أهمية خاصة لمحاذاة المحامل، والاستقرار الأبعاد، والتحكم في الاهتزازات، والتحديد الدقيق لـدور العمل.
ضبط الجودة
تطبق شركة GW Precision نظام مراقبة الجودة القائم على العمليات في جميع مراحل تصنيع منتجاتها.كتلة محمل أسطوانة العمل، بما في ذلك تحضير المواد، والمعالجة الحرارية، والتصنيع باستخدام الحاسوب، والفحص الدقيق، والتنظيف، والتسليم النهائي.
يتم فحص الأبعاد الحرجة باستخدام معدات القياس المناسبة، بما في ذلك المقاييس الإلكترونية، ومعدات فحص الاستدارة، والفحص البصري للأسطح المستوية، وآلات قياس الإحداثيات.
يتم إيلاء اهتمام خاص لثقوب التحميل، وثقوب تحديد المواقع، وأسطح التركيب، والتفاوتات الهندسية، والواجهات الوظيفية الأخرى.
المكتملكتلة محمل مطحنة الدرفلةيتم تنظيفها وإزالة النتوءات منها قبل الفحص النهائي. ويتم إعداد وثائق الفحص وفقًا لمتطلبات الإنتاج والتعاقد المعمول بها.
من خلال اختيار المواد المتحكم فيه، والمعالجة الحرارية، والتشغيل الدقيق، والفحص البُعدي، وتصميم التشحيم، وتكوين منع التسرب، توفر شركة GW Precision مكونات دعم محامل جانب التشغيل للمتطلبات العاليةمصنع الدرفلة على الباردالتطبيقات.
بريد إلكتروني:guangwei@gwspool.com