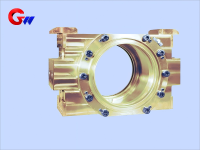
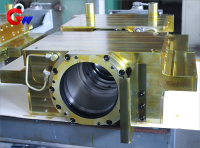
كتلة محمل الأسطوانة الوسيطة في آلة الدرفلة على البارد من جانب التشغيل
المواد والمعالجة الحرارية لكتلة محمل الأسطوانة الوسيطة على جانب التشغيل في مطحنة الدرفلة على البارد
مادة جسم كتلة محمل الأسطوانة الوسيطة لجانب التشغيل:
حديد الزهر عالي القوة (HT300/HT350) أو الفولاذ المصبوب (ZG310-570)، بقوة شد ≥500 ميجا باسكال.
بطانة مقاومة للتآكل:
البرونز (ZCuAl10Fe3) أو مادة مركبة بوليمرية، مثل مادة PTFE المعدلة.
المعالجة الحرارية:
تتطلب المسبوكات معالجة التقادم للتخلص من الإجهاد الداخلي والتصلب عالي التردد لأسطح التلامس الحرجة، بصلابة نموذجية تبلغ 45-50 HRC.
العلامة التجارية: جي دبليو بريسيجن
أصل المنتج: لياويانغ
وقت التسليم: شرط تعاقدي
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- معلومات
كتلة محمل الأسطوانة الوسيطة في جانب التشغيل لماكينة الدرفلة على البارد
أبعاد وتفاوتات كتلة محمل الأسطوانة الوسيطة لجانب التشغيل
فتحات تركيب المحامل:
تُصنع فتحات تركيب المحامل بدقة عالية وفقًا لنوع المحمل ومتطلبات مصنع الدرفلة. بالنسبة للمحامل مثل محامل الأسطوانات المخروطية رباعية الصفوف من سلسلة TQO، يكون التفاوت المسموح به عادةً H6 للفتحة الداخلية أو js6 للقطر الخارجي، وذلك وفقًا لمواصفات الشركة المصنعة للمحمل وتصميم التجميع الفعلي.
خشونة السطح:
يبلغ خشونة سطح التلامس للمحمل ≤ 0.8 ميكرومتر، بينما يبلغ خشونة سطح عدم التلامس ≤ 3.2 ميكرومتر. تساهم خشونة السطح المُتحكَّم بها في توفير تثبيت مستقر للمحمل وظروف تلامس موثوقة.
دقة تحديد الموقع:
يبلغ استدارة تجويف المحمل ≤ 0.008 مم، والمحورية ≤ 0.015 مم/500 مم. ويبلغ خلوص التركيب مع عنق الأسطوانة 0.05-0.10 مم، مع مراعاة التمدد الحراري وظروف التشغيل الفعلية.
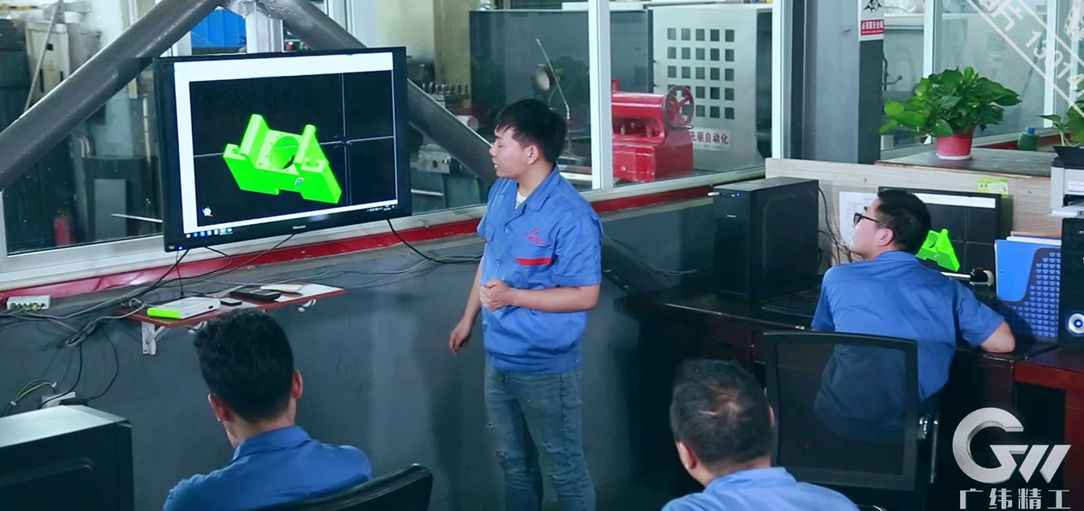
برمجة آلات CNC
تُدقَّق برامج التصنيع باستخدام الحاسوب (CNC) عبر محاكاة حاسوبية قبل بدء الإنتاج. تُحسَّن مسارات الأدوات وتسلسلات التشغيل لتحسين دقة الأبعاد، وتقليل حركة الأدوات غير الضرورية، والحفاظ على جودة تشغيل متسقة. كما يُسهم التخطيط السليم للعملية في إنتاج أسطح تشغيل نظيفة وموحدة على كتلة المحمل.
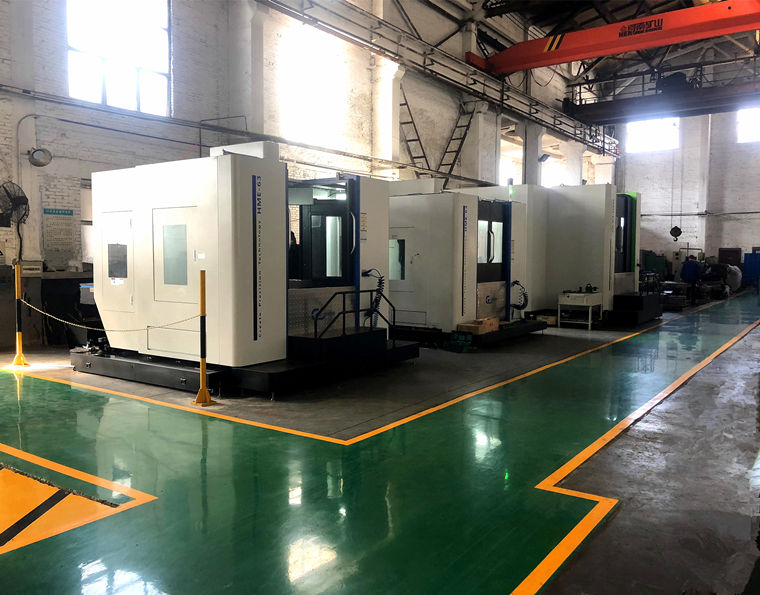
معدات معالجة عالية الدقة
يتم اختيار مراكز التشغيل الأفقية CNC، ومراكز التشغيل الرأسية CNC، ومراكز التشغيل خماسية المحاور، وغيرها من المعدات عالية الدقة، وفقًا لحجم وتعقيد بنية كتلة محمل الأسطوانة الوسيطة في جانب التشغيل. توفر هذه الآلات دقة تحديد المواقع المطلوبة وقدرة التشغيل اللازمة لثقوب المحامل الكبيرة، وأسطح التركيب، وفتحات البراغي، والخصائص الهيكلية المعقدة.
عملية التصنيع والتجميع
تُصنّع فتحات المحامل باستخدام آلات الحفر والتفريز CNC بدقة تصل إلى مستوى IT6 عند الحاجة. ويمكن استخدام التجليخ أو الصقل للتشطيب النهائي لتحقيق الدقة المطلوبة في الأبعاد وجودة السطح. ويبلغ الخطأ الموضعي لفتحات البراغي الحرجة ≤ 0.05 مم لضمان اتصال دقيق مع إطار مطحنة الدرفلة.
متطلبات التجميع:
يتم ضبط التحميل المسبق للمحمل وفقًا لمواصفات الشركة المصنعة للمحمل وتصميم مطحنة الدرفلة الفعلي. بالنسبة لترتيبات المحامل المناسبة، يمكن تحديد التحميل المسبق المحوري عند 8-12 كيلو نيوتن. يمكن استخدام الصواميل الهيدروليكية أثناء التركيب لتوفير قوة تجميع مضبوطة وتجنب أحمال الصدمات على المحمل وعنق الأسطوانة وكتلة المحمل.
مراقبة جودة العمليات
تُطبّق مراقبة الجودة في جميع مراحل عملية التصنيع، بدءًا من تحضير القطع الخام واكتشاف العيوب، مرورًا بالمعالجة الحرارية، والتشغيل باستخدام الحاسوب (CNC)، والتشطيب، وصولًا إلى الفحص النهائي. ويتم فحص كل عملية واعتمادها قبل انتقال القطعة إلى المرحلة التصنيعية التالية.
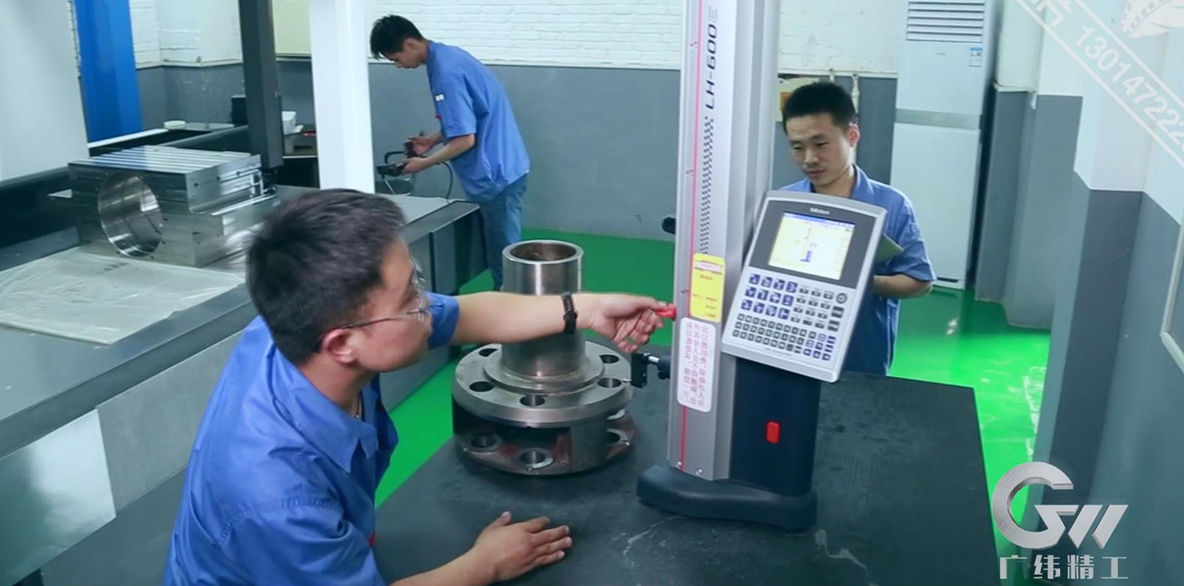
الفحص والاختبار
تُستخدم إجراءات فحص واختبار صارمة للتحقق من جودة كل كتلة محمل أسطواني وسيط في جانب التشغيل. قد تشمل وثائق الجودة تحليل التركيب الكيميائي، وسجلات المعالجة الحرارية، وتقارير كشف العيوب، وفحص التفاوتات البُعدية، وفحص التفاوتات الهندسية. تُستخدم آلات قياس الإحداثيات وغيرها من أدوات الفحص الدقيقة للتحقق من أبعاد التشغيل الحرجة، وهندسة التجويف، ومواقع الثقوب، وتفاوتات الشكل والموقع. تُحفظ جميع سجلات الفحص لضمان تتبع كامل لعملية التصنيع.
تزييت وختم كتلة محمل الأسطوانة الوسيطة
نظام التشحيم:
يمكن استخدام تزييت الزيت الخفيف المركز لمحمل الأسطوانة الوسيطة بضغط يتراوح بين 0.3 و0.5 ميجا باسكال ومعدل تدفق يتراوح بين 30 و50 لترًا/دقيقة، أو تزييت الزيت بالهواء بمعدل تدفق زيت يتراوح بين 5 و10 قطرات/دقيقة تقريبًا، وذلك حسب متطلبات المعدات والمحمل. وتتراوح لزوجة زيت التشحيم الموصى بها بين 68 و100 وفقًا لمعيار ISO VG عند درجة حرارة 40 درجة مئوية، وذلك تبعًا لسرعة تشغيل المحمل والحمل ودرجة الحرارة ونظام التشحيم.
تصميم مانع التسرب:
يمكن استخدام بنية مانعة للتسرب مركبة، تتألف من مانع تسرب متاهة ومانع تسرب شفوي مُدعّم بنابض، للحد من دخول الماء والغبار وسائل التبريد الدوار وجزيئات المعادن. ويمكن تحديد متطلبات النظافة المطبقة وفقًا للمعيار ISO 4406 18/16/13. وتشمل مواد منع التسرب المطاط الفلوري المقاوم لدرجات الحرارة العالية (FKM) أو البولي يوريثان (PU)، ويتم اختيارها بناءً على درجة حرارة التشغيل ونوع مادة التشحيم وسائل التبريد وظروف التآكل.