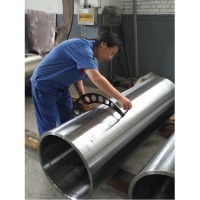
مطحنة درفلة شرائح الألومنيوم، غلاف فولاذي مصبوب (فحص التوازن الديناميكي)
صُممت جلبة الصلب المصبوب لمطاحن درفلة شرائح الألمنيوم لتطبيقات درفلة شرائح ورقائق الألمنيوم عالية السرعة، بسرعات درفلة تتراوح بين 1200 و2500 متر/دقيقة وسماكات مواد تتراوح بين 0.1 و2.0 مم. مصنوعة من فولاذ 35NiCrMo، وتأتي الجلبة بأبعاد 565 × 505 × 1700 مم. وهي مناسبة لمطاحن الدرفلة الباردة ذات الأربعة والستة صفوف، ومطاحن درفلة سيندزيمير ذات العشرين صفًا المستخدمة في درفلة رقائق البطاريات ورقائق التغليف. صُممت الجلبة لتحقيق ثبات ديناميكي عند سرعات دوران عالية، مع تحكم في عدم التوازن المتبقي بحيث لا يتجاوز 0.4 جم·سم/كجم (درجة G0.4)، وتحكم في سعة الاهتزاز بحيث لا تتجاوز 0.8 ميكرومتر. قد تصل درجة حرارة منطقة الدرفلة إلى ما يقارب 150-250 درجة مئوية، مما يتطلب من الجلبة تحمل الإجهادات الحرارية والميكانيكية المتكررة أثناء التشغيل.
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- تبلغ الطاقة الإنتاجية السنوية لبكرة الصلب 4000 قطعة
- معلومات
مطحنة درفلة شرائح الألومنيوم، غلاف فولاذي مصبوب (فحص التوازن الديناميكي)
المطحنة درفلة شرائح الألومنيوم، غلاف من الفولاذ المصبوبهو مكون كبير الحجم من الفولاذ المصبوب، مصمم لمعدات لف شرائح ورقائق الألومنيوم. وهو مصنوع منفولاذ 35NiCrMoوله مواصفات من565 × 505 × 1700 ممتم تصميم الغلاف لظروف الدوران عالية السرعة، والتحميل الميكانيكي المتكرر، والإجهاد الحراري المتناوب الذي يحدث أثناء درفلة الألومنيوم.
هذا الغلاف مناسب لتطبيقات درفلة شرائح الألمنيوم بسرعات درفلة تبلغ1200-2500 دورة في الدقيقةوسماكة المواد0.1–2.0 ممتشمل المعدات النموذجية مطاحن الدرفلة على البارد ذات أربعة وستة صفوف، ومطاحن درفلة سيندزيمير عالية 20في تطبيقات المطاحن ذات 20 طبقة، يمكن استخدام الغلاف لإنتاج رقائق البطاريات ورقائق التغليف.
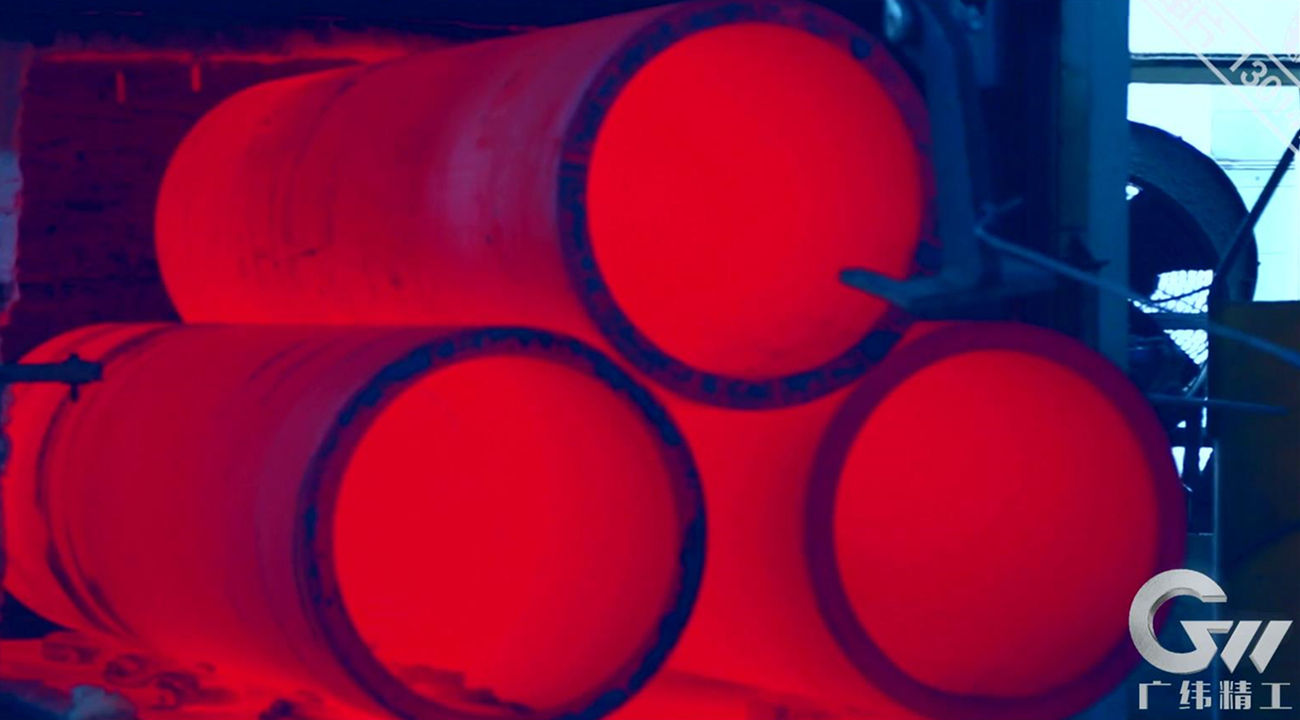
فولاذ 35NiCrMo والمعالجة الحرارية
يستخدم الكمفولاذ 35NiCrMo، بقوة شد محددة تبلغ≥850 ميجا باسكالتوفر هذه المادة القوة ومقاومة الصدمات ومقاومة الإجهاد اللازمة لمكون دوار كبير يتعرض لأحمال ميكانيكية متكررة.
تتم معالجة المادة بواسطةالتبريد السريع والتطبيع بدرجة حرارة عاليةبعد المعالجة الحرارية، تكون الصلابة المحددة هيHRC 30–40توفر هذه المعالجة الحرارية مزيجًا متحكمًا فيه من القوة والصلابة والمتانة لظروف عمل الغلاف.
تبلغ درجة الحرارة اللحظية الفعلية في منطقة الدرفلة حوالي150-250 درجة مئويةكما تحدد بيانات المواد المقدمة قدرة درجة حرارة التشغيل على المدى القصير بحوالي400-500 درجة مئويةتتطلب هذه الظروف أن يتحمل الغلاف الأحمال الحرارية الميكانيكية المتكررة دون المساس باستقراره الهيكلي.
توازن ديناميكي للتدحرج عالي السرعة
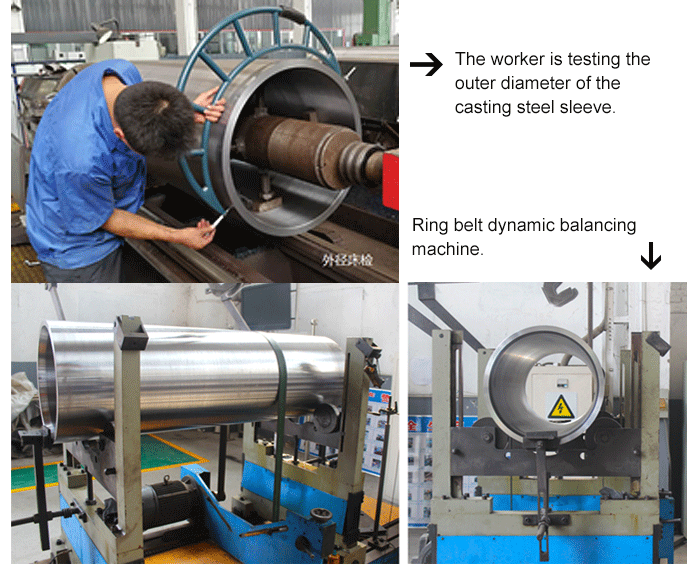
يُعد التوازن الديناميكي شرطًا أساسيًا لهذا الغلاف في مطحنة درفلة الألومنيوم نظرًا لسرعته الدورانية العالية. ويتم التحكم في عدم التوازن المتبقي لـ≤0.4 جم·سم/كجم، بما يتوافق معالدرجة G0.4.
صُمم الغلاف أيضًا لكبح الاهتزازات عالية التردد، مع التحكم في سعة الاهتزاز المحددة.≤ 0.8 ميكرومتر. يساعد التحكم في عدم التوازن المتبقي والاهتزاز على تحسين استقرار الدوران أثناء درفلة شرائح ورقائق الألومنيوم عالية السرعة ويدعم ظروف الدرفلة المتسقة.
لذلك يتم أخذ مزيج قوة المواد والمعالجة الحرارية والدقة الأبعاد والتوازن الديناميكي في الاعتبار طوال عملية التصنيع وليس فقط أثناء الفحص النهائي.
التصنيع الدقيق للأحجام الكبيرة
تتم معالجة غلاف القميص الخام مبدئيًا علىآلة حفر الثقوب التي طورتها شركة جي دبليو بريسيجن تكنولوجيأثناء عملية الحفر، تُستخدم عملية التشغيل الآلي للتحكم في التمركز بين الطرفين الأمامي والخلفي للفتحة الداخلية.
تبقى قطعة العمل ثابتة بينما يدور عمود الأداة لقطع الثقب الداخلي. تساعد هذه الطريقة في تقليل التناقص التدريجي وأخطاء الشكل في الفتحة. كما أنها تدعم إزالة الرايش بسلاسة أثناء التشغيل، مما يُحسّن جودة السطح ويقلل من احتمالية حدوث خدوش ناتجة عن تراكم الرايش.
بعد عملية تشكيل الثقب الأولية، تتم معالجة الغلاف بشكل إضافي علىآلة CNC مزدوجة التمركز الذاتي، تم تطويرها من خلال سنوات من الخبرة في مجال التشغيل الآلي عالي الدقة للأحجام الكبيرة..
تُركّب ظرفات دعم هيدروليكية على طرفي الماكينة لتحديد موقع نهايات الثقوب الداخلية لقطعة العمل بسرعة. تساعد هذه الطريقة في الحفاظ على التمركز المطلوب أثناء عمليات التشغيل اللاحقة. ثم تُستخدم عملية التحكم الرقمي بالحاسوب (CNC) لتشكيل السطح الأسطواني الخارجي مع الحفاظ على العلاقة المطلوبة بين السطحين الداخلي والخارجي.
تُصنّع الأسطح الدائرية المخروطية للثقوب الداخلية عند كلا الطرفين بدقة متناهية لتحقيق التمركز المطلوب. يوفر هذا التسلسل من عمليات التصنيع دقة هندسية مضبوطة لجلبة دوارة كبيرة تُستخدم في معدات الدرفلة عالية السرعة.
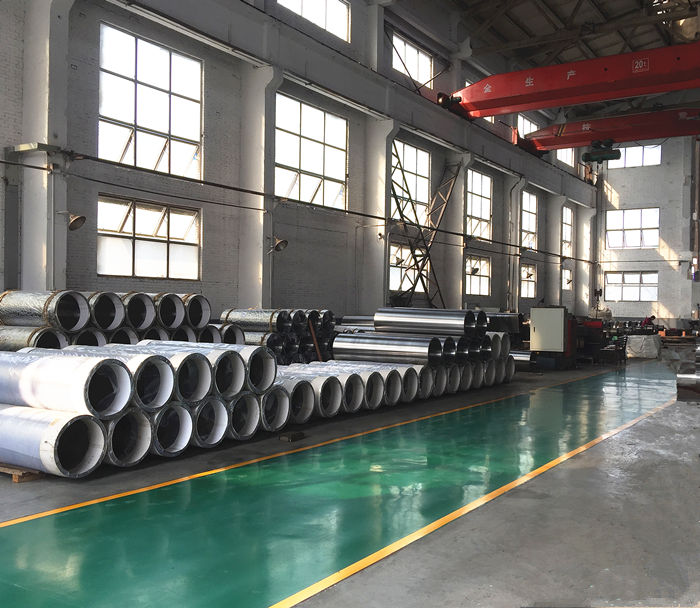
اللحام ومراقبة الجودة
عند الحاجة إلى إصلاح اللحام، يتم تسخين الغلاف مسبقًا إلى درجة حرارة تقارب200-300 درجة مئويةقبل اللحام. بعد اللحام، يتم تطبيق المعالجة الحرارية اللاحقة للحام لتقليل خطر التشقق والتحكم في الإجهاد الحراري المتبقي.
تتضمن وثائق الجودة الخاصة بالغلاف النهائي ما يلي:تقرير تحليل التركيب الكيميائي، تقرير المعالجة الحرارية، تقرير التحليل الميكانيكي للمواد، تقرير التفاوتات البعدية، وتقرير التفاوتات الشكلية والموضعيةتوفر هذه السجلات إمكانية تتبع المواد وحالة المعالجة الحرارية ونتائج التشغيل النهائية.
مزيج منمادة 35NiCrMo، معالجة حرارية مضبوطة، تصنيع دقيق باستخدام الحاسوب (CNC) للأحجام الكبيرة، فحص التوازن الديناميكي، ومراقبة جودة موثقةيوفر عملية تصنيع كاملة للأكمام الفولاذية المصبوبة المستخدمة في مصانع درفلة شرائح ورقائق الألومنيوم عالية السرعة.
التصنيع حسب الطلب
شركة GW Precision Technology هي الشركة المصنعة لهذا المنتجغلاف من الفولاذ المصبوب 35NiCrMoوفقًا للمتطلبات الفنية والأبعاد الخاصة بمعدات الدرفلة لدى العميل.565 × 505 × 1700 مميمكن دمج مواصفات الأكمام، ونطاق التطبيق عالي السرعة، ومتطلبات التوازن الديناميكي، وعملية التشغيل الآلي، ووثائق الفحص في عملية التصنيع ومراقبة الجودة لتطبيق دلفنة الألومنيوم المحدد.