



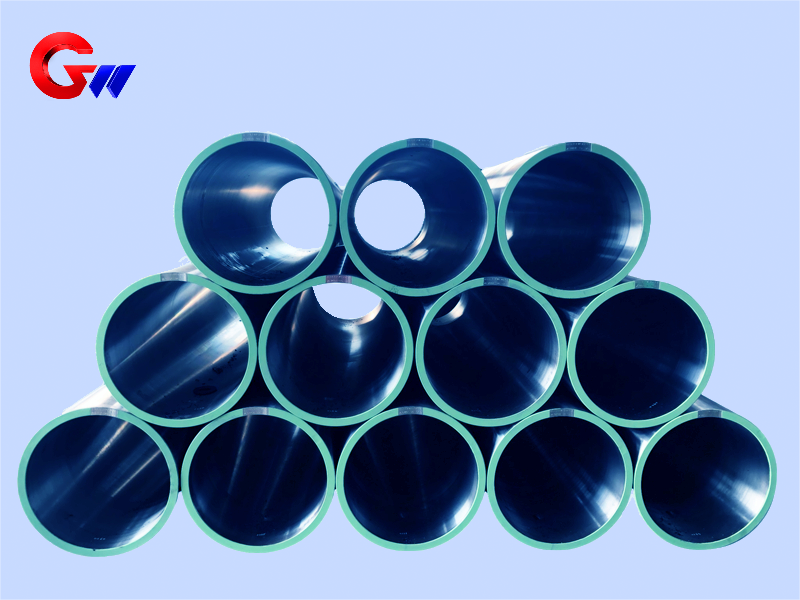
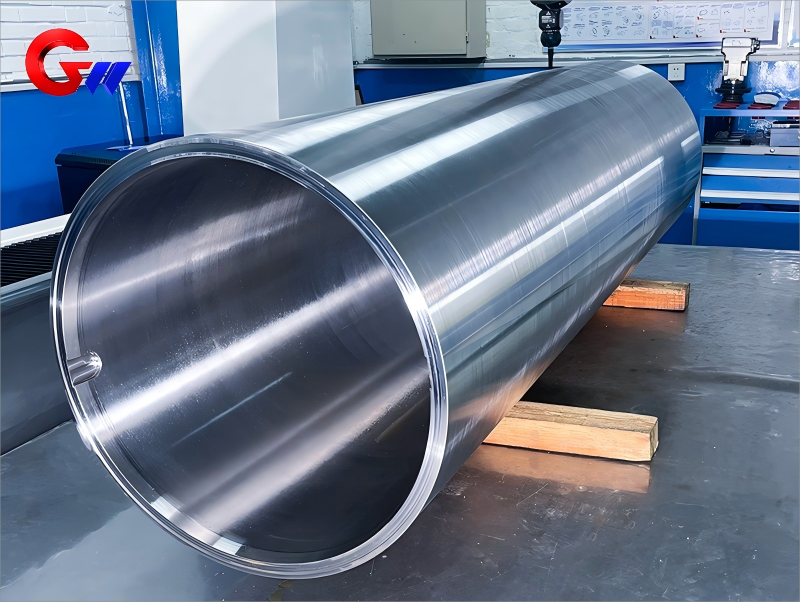
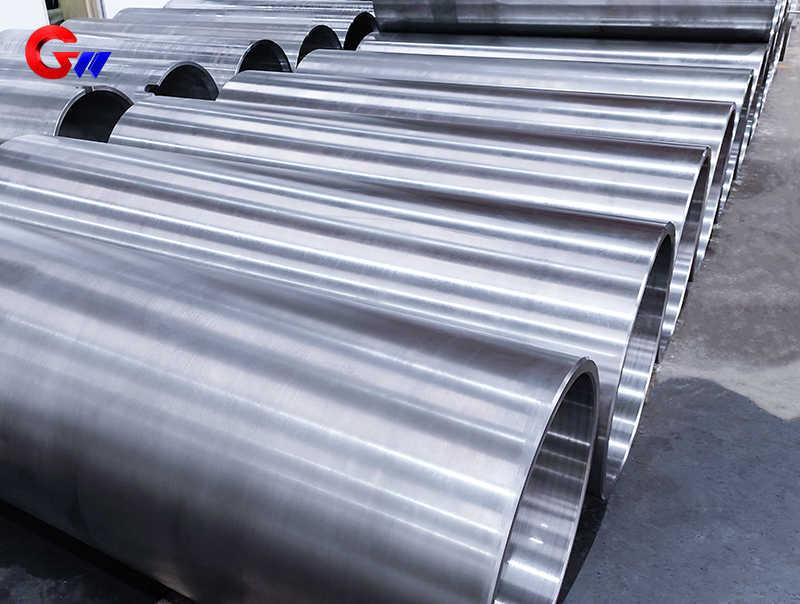
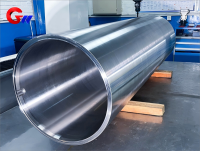
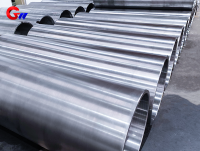
بكرة فولاذية مخصصة من عيار 35CrMoV لماكينة الدرفلة على البارد
بكرة الفولاذ 35CrMoV المصممة خصيصًا لآلات الدرفلة على البارد مصنوعة من فولاذ إنشائي سبيكي عالي القوة والمتانة. بعد التبريد السريع والتطبيع بدرجة حرارة عالية، يوفر فولاذ 35CrMoV مزيجًا متوازنًا من القوة والمتانة ومقاومة الإجهاد والأداء العالي في درجات الحرارة المرتفعة، مما يجعله مناسبًا للمكونات الدوارة عالية التحميل والدقة المستخدمة في آلات الدرفلة على البارد.
تقوم شركة GW Precision بتصنيع بكرات فولاذية من نوع 35CrMoV وفقًا لرسومات العملاء، وتكوين المعدات، والمتطلبات البعدية، وتفاوتات التشغيل الآلي، ومتطلبات المعالجة الحرارية، ومعايير الفحص.
نوع المنتج: بكرة فولاذية مخصصة من نوع 35CrMoV
المادة: 35CrMoV
المواصفات: 665 × 605 × 2000 مم
التطبيق: مصنع الدرفلة على البارد
المعالجة الحرارية: التبريد السريع والتطبيع بدرجة حرارة عالية
التصنيع الآلي: الحفر الدقيق، والتجليخ، والطحن
الميزان الديناميكي: مستوى G2.5، ISO 1940
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- تبلغ الطاقة الإنتاجية السنوية لبكرة الصلب 4000 قطعة
- معلومات
بكرة فولاذية مخصصة من عيار 35CrMoV لماكينة الدرفلة على البارد
بكرة فولاذية من نوع 35CrMoV مصممة خصيصًا من قبل شركة GW Precision لتطبيقات الأحمال العالية والدقة العالية في معدات مصانع الدرفلة على البارد. تُصنع البكرة الفولاذية وفقًا للرسومات الفنية للعميل والمتطلبات الفعلية لمصنع الدرفلة. تبلغ أبعاد المنتج المُورّد 665 × 605 × 2000 مم، بينما يمكن تخصيص أبعاد أخرى وفقًا لتكوين المعدات ومتطلبات التطبيق.
يُعدّ فولاذ 35CrMoV فولاذًا إنشائيًا عالي القوة والمتانة. يوفر نظام سبيكة الكروم-الموليبدينوم-الفاناديوم فيه قابلية جيدة للتصليد، ومقاومة عالية للإجهاد، وقوة عالية في درجات الحرارة المرتفعة. يُناسب هذا الفولاذ المكونات المعرضة لأحمال ميكانيكية متكررة ودوران مستمر أو عالي السرعة. كما يُساعد التحكم في محتوى الكبريت والفوسفور على تقليل الهشاشة الحرارية وتحسين مقاومة الصدمات.
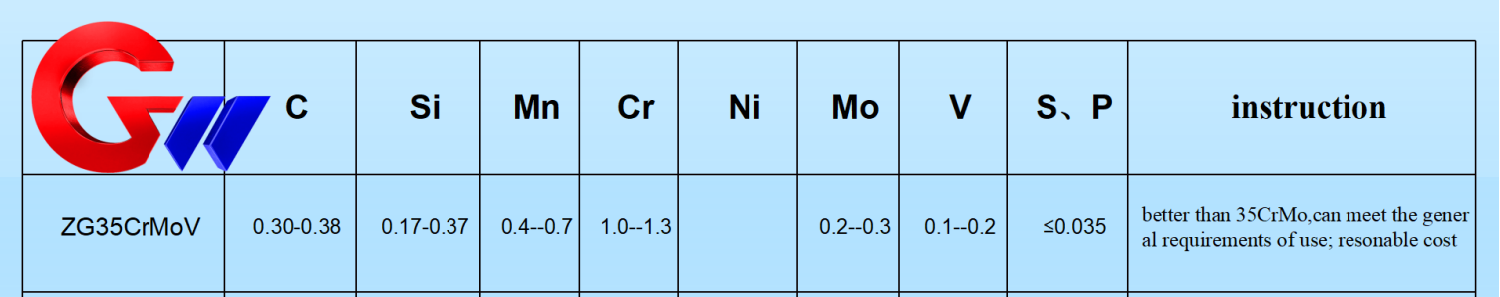
وفقًا لبيانات المواد المُقدمة، يتضمن التركيب الكيميائي النموذجي لسبائك 35CrMoV ما يلي: كربون بنسبة 0.30-0.38%، كروم بنسبة 0.80-1.10%، موليبدينوم بنسبة 0.20-0.30%، وفاناديوم بنسبة 0.10-0.20%، مع ضبط نسبة الكبريت إلى الفوسفور بحيث لا تتجاوز 0.015%. تُوفر هذه العناصر المُضافة الأساس اللازم للمادة لتحقيق القوة والمتانة وقابلية التصليد ومقاومة الإجهاد المطلوبة في ظل ظروف التشغيل القاسية.
الخواص الميكانيكية لسبائك 35CrMoV
تم تقييم الخواص الميكانيكية لمادة بكرة الفولاذ بعد التبريد السريع والتطبيع بدرجة حرارة عالية. تتراوح قوة الشد النموذجية بين 900 و1100 ميجا باسكال، بينما تتراوح قوة الخضوع بين 750 و950 ميجا باسكال. ويبلغ الاستطالة ≥12% بناءً على طول قياس 5d، حيث يمثل d قطر العينة. تبلغ طاقة الصدم ≥50 جول عند درجة حرارة الغرفة، وتتراوح الصلابة بين 28 و35 HRC في حالة التبريد السريع والتطبيع، ويبلغ معدل الانكماش المقطعي ≥45%.
تشمل معايير الاختبار ذات الصلة المقدمة لهذه الخصائص GB/T 228.1 (ISO 6892) لاختبار الشد، وGB/T 229 (ISO 148) لاختبار الصدمات، وGB/T 230.1 لاختبار الصلابة.
بالنسبة لتطبيقات الأحمال الديناميكية، تُشير البيانات الفنية المُقدمة إلى حدّ إجهاد يبلغ حوالي 450-500 ميجا باسكال لـ 10⁶ دورات باستخدام عينة ملساء. يُؤهل هذا الأداء في مقاومة الإجهاد المادة للاستخدام في المكونات التي تتعرض لأحمال متكررة أثناء تشغيل مصانع الدرفلة. يعتمد الأداء الفعلي على حالة المادة، والمعالجة الحرارية، والشكل الهندسي، وحالة السطح، وبيئة التشغيل.
المعالجة الحرارية والأداء في درجات الحرارة العالية
تُعدّ المعالجة الحرارية جزءًا أساسيًا من تصنيع بكرة فولاذ 35CrMoV. تتضمن عملية التبريد السريع تسخينًا إلى حوالي 850-880 درجة مئوية، يليه تبريد بالزيت للحصول على البنية المارتنسيتية المطلوبة. بعد التبريد السريع، تُجرى عملية تلطيف بدرجة حرارة عالية تتراوح بين 550 و650 درجة مئوية.
يمكن تعديل درجة حرارة التلدين وفقًا للقوة والمتانة المطلوبتين. وبشكل عام، يؤدي رفع درجة حرارة التلدين إلى تقليل القوة مع تحسين المتانة. لذا، يجب اختيار حالة المعالجة الحرارية النهائية وفقًا لمتطلبات الأداء الميكانيكي لبكرة الصلب وتطبيقها المقصود في مصنع الدرفلة على البارد.
بعد التبريد والتطبيع المناسبين، يحافظ سبيكة 35CrMoV على قوة ثابتة عند درجات حرارة أقل من 400 درجة مئوية تقريبًا، ويمكنها تحمل التعرض قصير المدى لدرجات حرارة تصل إلى 500 درجة مئوية في ظل ظروف محددة. يساهم الموليبدينوم في قوة السبيكة عند درجات الحرارة العالية ومقاومتها للزحف، بينما يدعم نظام سبيكة الكروم-الموليبدينوم-الفاناديوم الأداء الميكانيكي العام للمادة.
متطلبات التشغيل الدقيق
تتطلب بكرة الفولاذ 35CrMoV معالجة دقيقة بعد المعالجة الحرارية. يجب أن تتوافق الفتحة الداخلية والقطر الخارجي والأسطح الأسطوانية وأسطح التلامس مع متطلبات الأبعاد والهندسة المحددة للمنتج.
يتم ضبط قطر الثقب الداخلي وفقًا لمعيار IT6، مع متطلبات ملاءمة H6 وخشونة سطح Ra ≤ 0.8 ميكرومتر. ويتم ضبط القطر الخارجي وفقًا لمعيار IT7 مع متطلبات ملاءمة h7 وخشونة سطح Ra ≤ 1.6 ميكرومتر. ويتم ضبط استدارة السطح بحيث لا تتجاوز 0.01 مم/100 مم، بينما يتم ضبط محورية سطح التلامس للمحمل بحيث لا تتجاوز 0.02 مم.
تُستخدم عمليات الحفر والتجليخ الدقيق لتحقيق الدقة المطلوبة في أبعاد الثقوب الداخلية وجودة السطح. أما بالنسبة للسطح الأسطواني الخارجي، فتُستخدم عملية الطحن الأسطواني للحصول على الدقة المطلوبة في الأبعاد وجودة السطح مع تقليل مخاطر التشوه الحراري.
بالنسبة لبكرة فولاذية دوارة كبيرة، يجب التحكم بدقة الأبعاد والدقة الهندسية معًا. تؤثر العلاقة بين الثقب الداخلي والقطر الخارجي ومحور الدوران بشكل مباشر على التجميع النهائي وحالة الدوران. لذلك، يجب تنسيق اختيار نقطة مرجعية التشغيل، وتسلسل عمليات التشغيل، وعمليات التثقيب، والتجليخ، والطحن للحفاظ على الشكل الأسطواني والمحورية المطلوبين.

اختبار وفحص التوازن الديناميكي
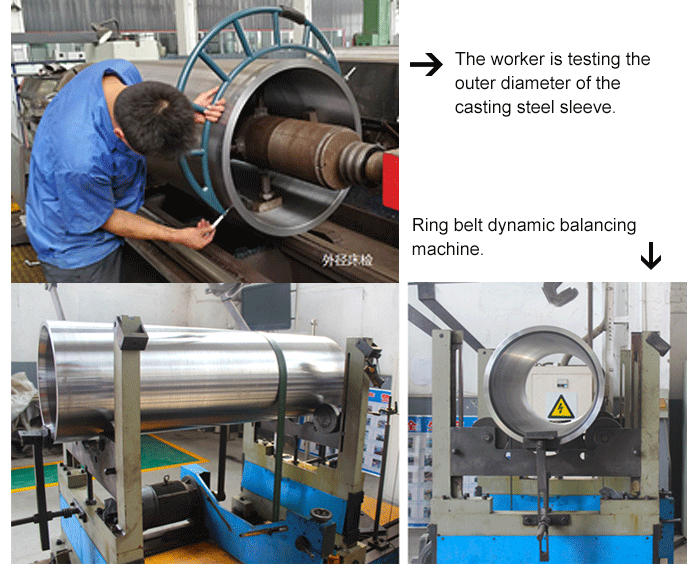
يُعدّ التوازن الديناميكي شرطًا أساسيًا لجودة بكرات الصلب المستخدمة في معدات الدرفلة على البارد الدوارة. فعند دوران البكرة بسرعة عالية، قد يؤدي التوزيع غير المتساوي للكتلة إلى توليد قوة طرد مركزي واهتزازات إضافية. لذا، يتطلب المنتج النهائي اختبار التوازن الديناميكي بالإضافة إلى الفحص البُعدي التقليدي.
تستطيع شركة GW Precision استخدام جهاز موازنة ديناميكي بحزام حلقي لإجراء اختبار موازنة ديناميكي بنسبة 100%. وتحدد المتطلبات الفنية المقدمة عدم توازن متبقٍ يصل إلى مستوى G2.5 وفقًا لمعيار ISO 1940.
يشمل فحص الجودة أيضًا اختبار الخواص الميكانيكية بعد المعالجة الحرارية والفحص البُعدي التقليدي. وتغطي عملية الفحص الأبعاد الحرجة، وحالة السطح، والدقة الهندسية، والخواص الميكانيكية للمادة، وحالة التوازن الديناميكي لبكرة الصلب النهائية.
بالنسبة للمنتجات المصممة حسب الطلب، يمكن تأكيد متطلبات الفحص وفقًا لرسومات العميل ومواصفاته الفنية ومعايير الجودة ومتطلبات التطبيق. وهذا يسمح بأن تتوافق عملية الفحص النهائية بشكل مباشر مع معدات مصنع الدرفلة على البارد الفعلية.
اعتبارات إصلاح اللحام
في حال تطلب الأمر إصلاح بكرة فولاذية من نوع 35CrMoV باللحام، يجب مراعاة خصائص الفولاذ عالي المقاومة وحالته بعد المعالجة الحرارية. ووفقًا للمتطلبات الفنية المحددة، ينبغي تسخين المادة مسبقًا إلى درجة حرارة تتراوح بين 200 و300 درجة مئوية قبل اللحام.
بعد إصلاح اللحام، يلزم إجراء عملية تلدين لتخفيف الإجهاد لتقليل الإجهاد المتبقي من اللحام والمساعدة في الحفاظ على استقرار الأبعاد. يجب تحديد إجراء اللحام الفعلي وفقًا لموقع الإصلاح، وحالة المادة، وطريقة اللحام، وظروف المعالجة الحرارية، والمتطلبات الفنية المعمول بها.
بالنسبة لبكرات الصلب الدقيقة، يجب أن يتبع إصلاح اللحام فحص مناسب، وعند الضرورة، التحقق من الأبعاد لضمان استمرار المكون الذي تم إصلاحه في تلبية متطلبات التفاوتات في التشغيل والتجميع.
التغليف وحماية المنتج
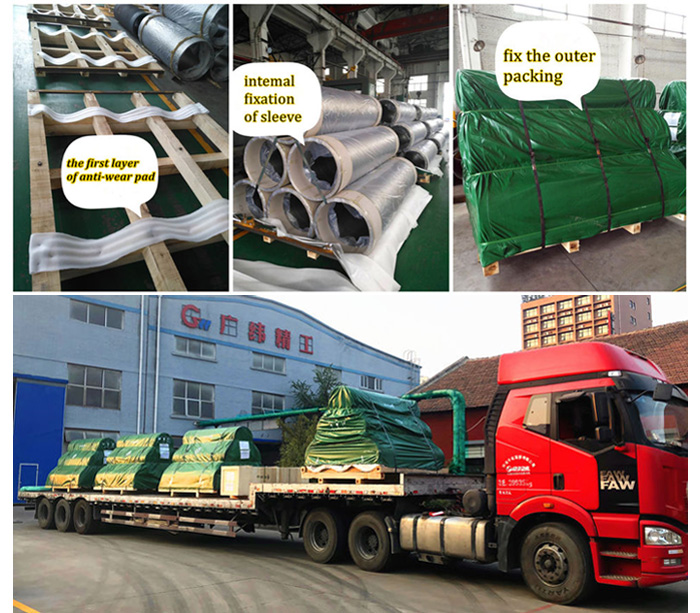
تمتلك شركة GW Precision فريق تغليف ذو خبرة وإجراءات تغليف مُعتمدة لمنتجات بكرات الفولاذ الدقيقة. صُممت العبوات لحماية بكرة فولاذ 35CrMoV أثناء التخزين والنقل والمناولة والتسليم، وللحد من مخاطر الفقد أو التلف.
تُراعى نظافة المنتج أيضاً أثناء التعبئة والتغليف. يتم فحص سطح بكرة الفولاذ وتنظيفه قبل التعبئة للمساعدة في منع التلوث أثناء النقل والتخزين.
تُقدّم شركة GW Precision خدمة تصنيع بكرات فولاذية من نوع 35CrMoV حسب الطلب، وفقًا لمتطلبات العملاء، بما في ذلك المواد والمواصفات والمعالجة الحرارية ودقة التصنيع والتوازن الديناميكي والفحص والتعبئة والتغليف. تهدف عملية الإنتاج إلى توفير بكرة فولاذية مناسبة لتطبيقات الدرفلة على البارد عالية الدقة وتحت الأحمال العالية، مع الحفاظ على متطلبات المواد والأبعاد المحددة.
الاعتبارات الرئيسية لبكرة الصلب لمطاحن الدرفلة على البارد
إصلاح اللحام: يتطلب لحام 35CrMoV التسخين المسبق (200-300 درجة مئوية) وتليين تخفيف الإجهاد بعد اللحام.



