

كتلة محمل الأسطوانة الوسيطة لجانب القيادة في ماكينة الدرفلة الساخنة
كتلة محمل الأسطوانة الوسيطة في جانب القيادة لطاحونة الدرفلة الساخنة هي عنصر دعم دقيق يُستخدم لدعم وتثبيت الأسطوانة الوسيطة على جانب القيادة في طاحونة الدرفلة الساخنة. تحمل هذه الكتلة أحمال الدرفلة وتنقلها إلى هيكل الطاحونة، كما تدعم نقل عزم الدوران عبر نظام أسطوانات جانب القيادة. يمكن تصنيع كتلة المحمل وفقًا لتكوين الطاحونة، وأبعاد الأسطوانات، ومتطلبات المواد، والمواصفات الفنية للعميل.
نوع المنتج: كتلة محمل أسطواني وسيطة لجانب القيادة
التطبيق: مطحنة الدرفلة على الساخن
المادة: فولاذ مصبوب أو فولاذ مطروق حسب متطلبات التطبيق
التخصيص: تتوفر خدمات التصنيع المخصصة القياسية وغير القياسية
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- الطاقة الإنتاجية السنوية 1000 قطعة
- معلومات
كتلة محمل الأسطوانة الوسيطة لجانب القيادة في ماكينة الدرفلة الساخنة
الكتلة محمل الأسطوانة الوسيطة لجانب محرك مطحنة الدرفلة الساخنةيُعدّ أحد المكونات الهيكلية المهمة في مطحنة الدرفلة الساخنة. ويُستخدم بشكل أساسي لدعم وتحديد موضع الأسطوانة الوسيطة بدقة على جانب القيادة في مطحنة الدرفلة، مع تحمل الأحمال الميكانيكية المتولدة أثناء الدرفلة ونقلها إلى إطار المطحنة.
أثناء عملية الدرفلة على الساخن، تعمل كتلة محمل الأسطوانة الوسيطة في ظروف قاسية تتضمن درجات حرارة عالية، ومياه تبريد، ومواد تشحيم، وغبار، وأحمال متكررة، واهتزازات. قد تصل درجة حرارة منطقة الدرفلة إلى ما يقارب 800-1200 درجة مئوية، بينما صُممت كتلة المحمل نفسها للعمل كجزء من مجموعة دعم الأسطوانة في ظل ظروف التشغيل الصناعية المستمرة.
يجب أن يحافظ حامل المحمل على وضعية ثابتة للأسطوانة الوسيطة، وأن يوفر ظروف تركيب مناسبة للمحمل. يساعد التموضع الدقيق على تقليل انحراف الأسطوانة، ويدعم محاذاة ثابتة لها أثناء الدرفلة. وبحسب تصميم المطحنة، قد يعمل هذا المكون أيضًا مع نظام ثني هيدروليكي للأسطوانات، ويتحمل قوى محورية إضافية.
الدعم، وتحديد المواقع، ونقل الطاقة
تتمثل الوظيفة الأساسية لكتلة محمل الأسطوانة الوسيطة في جانب القيادة في توفير موثوقيةالدعم وتحديد المواقعبالنسبة للأسطوانة الوسيطة. تنتقل قوى الدرفلة عبر الأسطوانة ومجموعة المحامل إلى كتلة المحمل ثم إلى إطار المطحنة.
من جهة المحرك، ترتبط كتلة المحمل أيضاً بنظام نقل الطاقة. ويمكنها الاتصال بعمود الدوران العالمي أو علبة التروس، ونقل عزم دوران المحرك عبر نظام محرك مطحنة الدرفلة.
لذلك، يجب أن يوفر التصميم الهيكلي دعماً كافياً للمحمل مع الحفاظ على المحاذاة المطلوبة بين الأسطوانة والمحمل ومكونات جانب القيادة.
التشحيم، منع التسرب، والتبريد
يُعدّ التشحيم والتسريب عنصرين أساسيين لضمان التشغيل الموثوق لمجموعة محامل مطحنة الدرفلة. تتضمن معلومات المنتج المرفقة نظام تشحيم بالزيت والهواء مصمم لدعم تشحيم المحامل والمساعدة في منع دخول ماء التبريد وقشور الأكسيد إلى منطقة المحمل.
قد يشتمل حامل المحمل على نظام تبريد داخلي أو يعمل معه. ويمكن استخدام الماء أو الهواء المتداول عند الحاجة للمساعدة في التحكم في درجة حرارة المحمل وتقليل الارتفاع المفرط في درجة الحرارة أثناء التشغيل المستمر.
يُسهم التشحيم والتسريب والتبريد السليم في حماية المحامل والأسطح المتلامسة في بيئة الدرفلة الساخنة. وتكتسب هذه الوظائف أهمية خاصة عند وجود مياه التبريد، والترسبات، ومواد التشحيم، وظروف التشغيل ذات درجات الحرارة العالية في آن واحد.
اختيار المواد
تتضمن معلومات المواد المقدمة ما يلي:الفولاذ المصبوب ZG35CrMo و ZG42CrMoللتطبيقات التي تتطلب توازناً بين القوة وسهولة التشكيل بالصب.
للتطبيقات ذات الأحمال العالية للغاية،فولاذ مطروق 34CrNiMo6كما يُشار إليه كخيار، حيث يوفر مقاومة أعلى للإجهاد في ظروف التشغيل الصعبة.
يعتمد اختيار المادة النهائية على تصميم مصنع الدرفلة، وبنية كتلة المحمل، وظروف التحميل، ومتطلبات التصنيع، والمواصفات الفنية للعميل. ولذلك، يتم تحديد اختيار المادة وفقًا للمنتج الفعلي بدلاً من تطبيق نوع واحد من المواد على جميع كتل المحامل.
عملية التصنيع
طورت شركة GW Precision عملية تصنيع متطورة لكتل محامل مطاحن الدرفلة من خلال خبرتها الطويلة في مجال التصنيع. وتجمع عملية الإنتاج بين التصنيع العمودي، والتجويف الأفقي، والتخطيط بمساعدة الحاسوب، والفحص المرحلي.
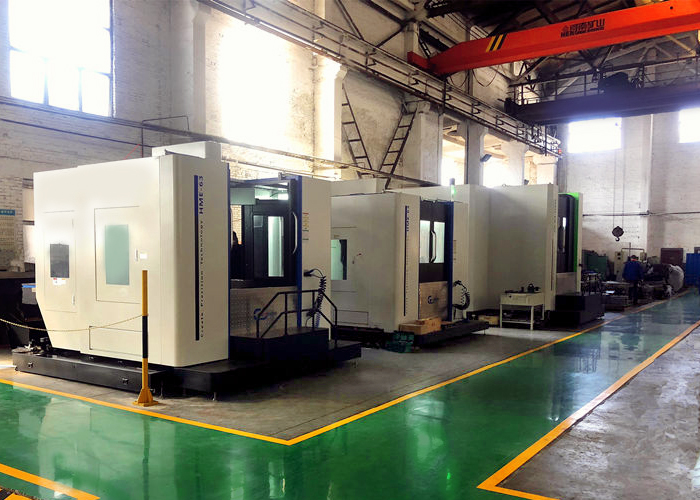
خلالالتصنيع العموديتُعالج القطعة مبدئيًا وفقًا لهندسة الرسم. ويُترك هامش تشغيل على الأسطح المعنية، ثم تُنظف المناطق المشغّلة وتُزال منها النتوءات تمهيدًا للفحص. وتُفحص القطعة الأولى قبل استكمال عملية الإنتاج اللاحقة.
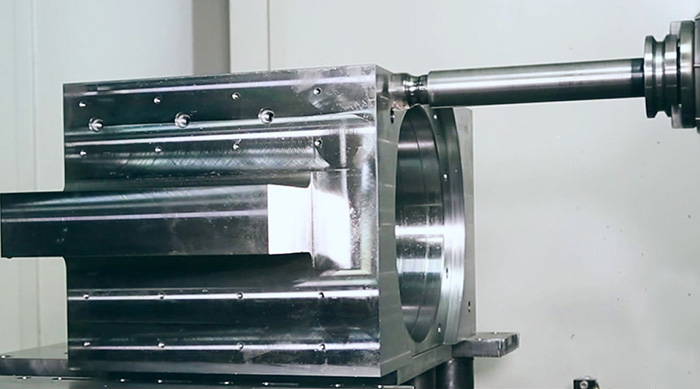
خلالملل أفقيتُخصص هوامش تشغيل للأسطح والأخاديد المعنية. تتضمن بيانات العملية المرجعية هامشًا يتراوح بين 1.5 و2 مم تقريبًا للأسطح والأخاديد المختارة، بينما قد يحتفظ تشغيل الثقوب بهامش يتراوح بين 3 و4 مم تقريبًا قبل التشغيل النهائي. هذه القيم هي قيم مرجعية للعملية ويتم تعديلها وفقًا لمتطلبات الرسم والتشغيل الفعلية.
بعد عملية التصنيع، تتم إزالة النتوءات والحواف الحادة لتسهيل الفحص والمعالجة اللاحقة.
التصنيع باستخدام الحاسوب وتحسين العمليات
بالنسبة لكتل محامل مطاحن الدرفلة، وكتل أسطوانات الثني، والمكونات الدقيقة الأخرى، تستخدم شركة GW Precision البرمجة بمساعدة الكمبيوتر لتحسين برامج التشغيل الآلي وترتيب عملية الإنتاج.
يتم تخطيط تسلسل عمليات التشغيل الآلي وفقًا لبنية المكون ومتطلبات التشغيل ونقاط الفحص. وهذا يساعد في التحكم في العلاقة بين الأسطح المختلفة التي يتم تشغيلها ويدعم دقة الأبعاد المتسقة.
إن الجمع بين التشغيل العمودي، والتجويف الأفقي، وتحسين العمليات، وفحص القطعة الأولى يوفر نهجًا منظمًا للتصنيع لمكونات مصانع الدرفلة المعقدة.
ضبط الجودة
تُدمج مراقبة الجودة في عملية التصنيع بدلاً من اقتصارها على الفحص النهائي. ويتم فحص القطعة الأولى بعد مراحل التشغيل الرئيسية، مما يسمح بالتحقق من العملية قبل استكمال الإنتاج.
تُراعى أثناء الإنتاج عمليات الفحص البُعدي، والتحكم في سماحية التشغيل، وحالة السطح، وإزالة النتوءات والحواف الحادة. ويتم تعديل عملية التشغيل وفقًا للرسم الفني ومتطلبات المنتج الفعلية.
من خلال تطوير العمليات على المدى الطويل والتحسين المستمر لبرامج التصنيع باستخدام الحاسب الآلي، أنشأت شركة GW Precision عملية تصنيع لـكتلة محمل أسطواني وسيطة من جانب القيادةومكونات أخرى دقيقة لمطاحن الدرفلة.
إن الجمع بين اختيار المواد المناسبة، والتشغيل الدقيق، وتخطيط العمليات، والفحص، والتشحيم، واعتبارات منع التسرب، يمكّن كتلة المحمل من تلبية متطلبات تطبيقات مصانع الدرفلة الساخنة المختلفة.
تستطيع شركة GW Precision تصنيع المنتجات القياسية وغير القياسيةكتل محامل مصانع الدرفلة الساخنةوفقًا لرسومات العميل، وتكوين المعدات، ومتطلبات المواد، والمواصفات الفنية.