- منزل
- >
- المنتجات
- >
- 用于铜箔轧机的铸钢线轴
- >
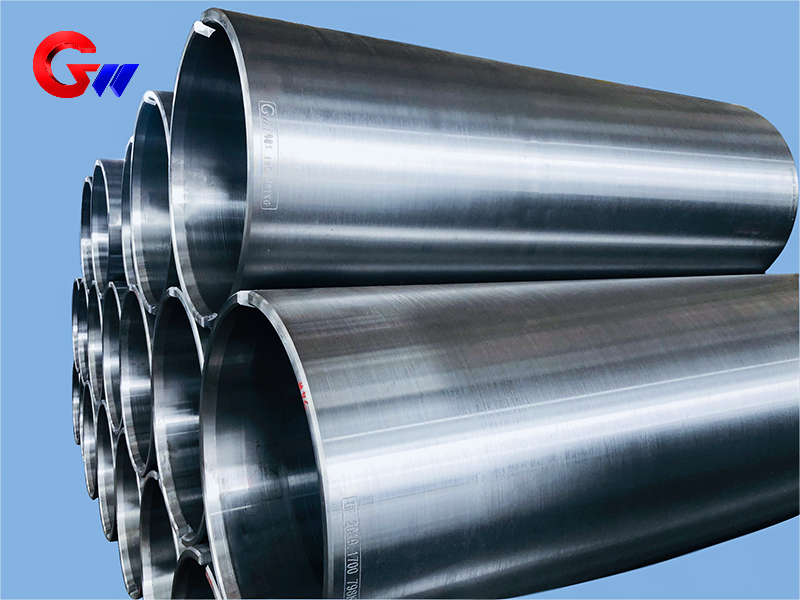
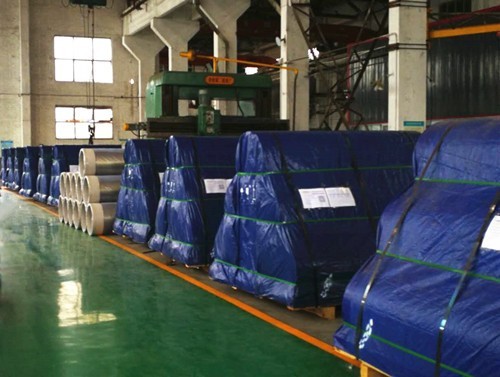
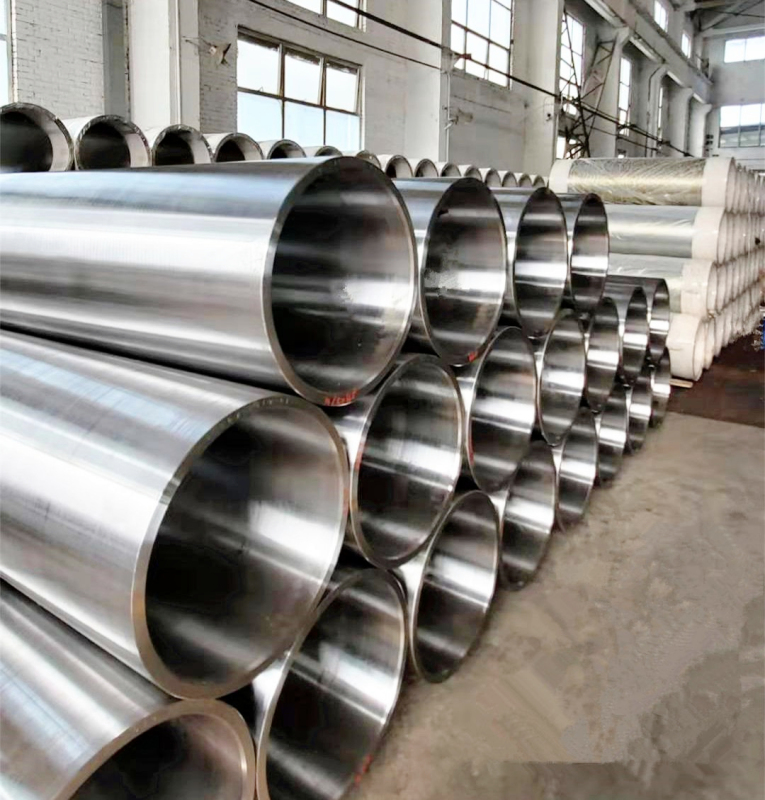
用于铜箔轧机的铸钢线轴
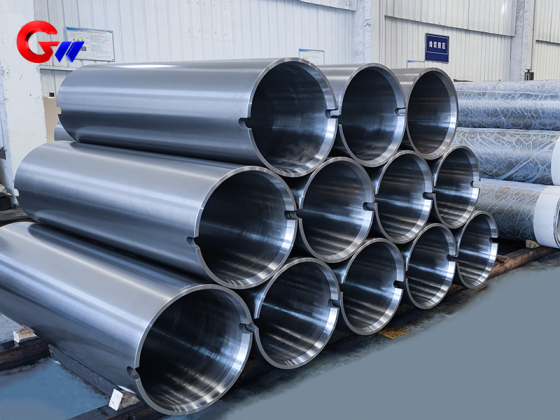
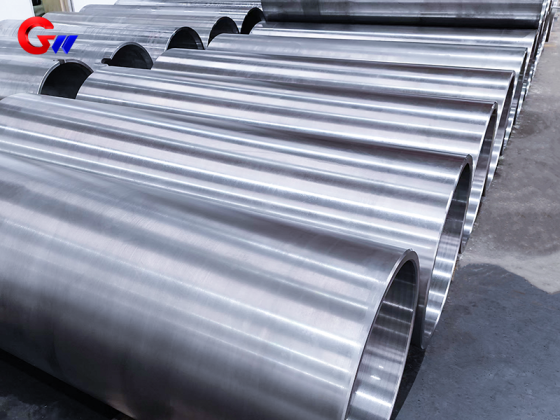
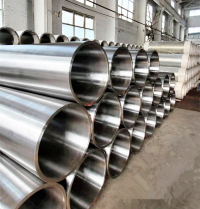
用于铜箔轧机的35CrMoV铸钢套筒,采用离心铸造、热处理、专用孔钻孔、精密数控加工和100%动平衡检测制造。可定制规格包括565×505×1600 mm和665×605×2000 mm,机械性能和几何公差均根据客户要求进行控制。
- GW Precision
- China,Luoyang
- 合同条款
- 钢卷轴的年产能为4000个
- معلومات
Casting Steel Spool Used In Rolling Mill Machine Of Copper Foil
| Casting Steel Spool | Material | Specification |
| Used In Rolling Mill Machine Of Copper Foil | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
The casting steel sleeve is a large precision mechanical component used in copper foil rolling mill equipment. GW Precision manufactures customized steel sleeves according to customer drawings, material requirements, dimensional tolerances and geometric accuracy requirements. For this product, 35CrMoV alloy steel is used as the material, with available specifications of 565×505×1600 mm and 665×605×2000 mm.
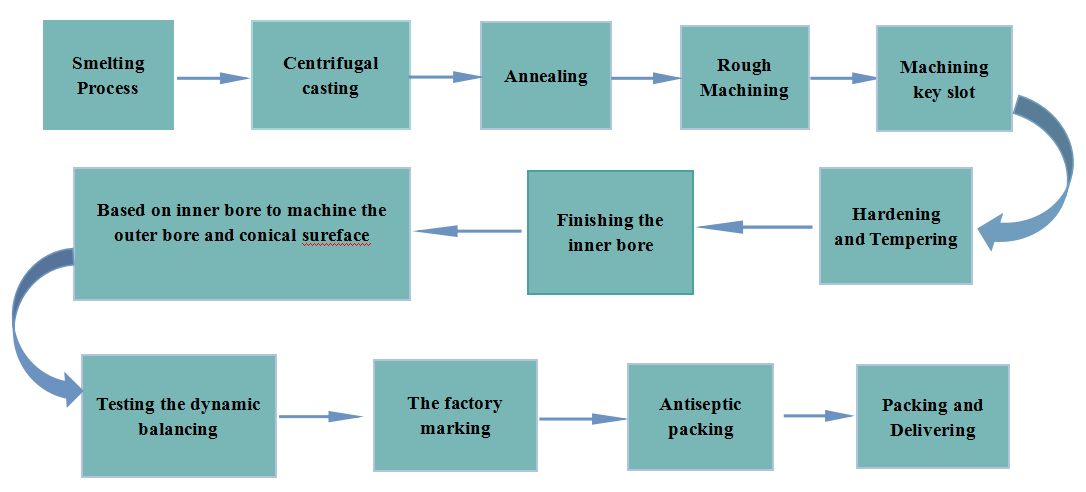
The manufacturing process combines controlled melting and casting, centrifugal casting, heat treatment, dedicated hole drilling, precision CNC machining and dynamic balancing inspection. The complete processing system is developed through continuous improvement to control the concentricity, cylindricity, symmetry and dynamic balance of the casting steel sleeve.
35CrMoV Material and Mechanical Properties
The 35CrMoV casting steel sleeve is heat treated by quenching and tempering to obtain the required mechanical properties. The typical performance indicators after heat treatment include hardness, tensile strength, yield strength, elongation, impact toughness and high-temperature hardness.
The typical mechanical properties are:
Hardness: HRC 48–52 at room temperature, tested by Rockwell hardness according to ASTM E18.
Tensile strength: 1500–1800 MPa at room temperature, tested according to ASTM E8.
Yield strength: 1200–1400 MPa.
Elongation: 10–15%, based on a 50 mm gauge length.
Impact toughness: 20–40 J/cm², tested by the Charpy notch impact method.
Red hardness: ≥HRC 38 at 600°C, tested after 1 hour of high-temperature holding.
These properties are important for a steel sleeve used in rolling mill machinery because the component needs to maintain adequate strength and dimensional stability during continuous mechanical operation. The final heat-treatment condition and inspection requirements can be controlled according to the customer's technical specification.
Controlled Melting and Casting Process
GW Precision uses controlled melting and casting technology for the production of casting steel sleeves. The melting and casting equipment is supported by inspection and testing procedures to control the chemical composition of the casting steel sleeve material.
Accurate control of material composition provides a reliable basis for subsequent casting, heat treatment and machining. The material inspection process is used to verify that the steel sleeve meets the specified material requirements before proceeding to subsequent manufacturing stages.
بالنسبة للأكمام الفولاذية كبيرة الحجم، تؤثر جودة قطعة الصب الخام تأثيراً مباشراً على استقرار عمليات التشغيل اللاحقة والدقة الهندسية النهائية. لذا، يُعدّ التحكم في المواد وجودة الصب عنصرين أساسيين في عملية التصنيع الكاملة.
صب الطرد المركزي لصب الأكمام الفولاذية
الصب بالطرد المركزيتُستخدم هذه التقنية في صبّ غلاف فولاذي لتحسين جودة وسلامة الأسطح الداخلية والخارجية. وتساعد عملية الصبّ بالطرد المركزي على تقليل حدوث عيوب سطحية مثل...الشقوق، وشوائب الخبث، والمسام، وثقوب الرمل.
تُعدّ جودة سطح الصب بالغة الأهمية، لا سيما بالنسبة للمكونات الأسطوانية الكبيرة، إذ يجب أن تُنتج عمليات التشغيل اللاحقة أسطحًا أسطوانية داخلية وخارجية دقيقة من قطعة الصب الخام. وتُوفّر عملية الصب المستقرة أساسًا مناسبًا لعمليات التثقيب والخراطة والطحن وغيرها من عمليات التشغيل الدقيقة.
بعد عملية الصب والفحص الأولي، تدخل قطعة الصلب الخامة في عمليات التشغيل الآلي والمعالجة الحرارية اللاحقة. ويتم تعديل مسار التصنيع المحدد وفقًا لمواصفات الكم ومتطلبات العميل.
المعالجة الحرارية لغلاف الفولاذ المصبوب
تُعد المعالجة الحرارية مرحلة تصنيع مهمة لغلاف الفولاذ المصبوب 35CrMoV عندما تكون هناك حاجة إلى خصائص ميكانيكية محددة.
تُطبّق شركة GW Precision عملية معالجة حرارية متطورة على الأكمام الفولاذية التي تتطلب أداءً ميكانيكيًا محددًا. بعد المعالجة الحرارية، تُجرى اختبارات الخصائص الميكانيكية اللازمة للتحقق من حالة المنتج النهائي.
صُممت عملية المعالجة الحرارية للحصول على الصلابة والقوة المطلوبتين مع الحفاظ على الخصائص الميكانيكية اللازمة لتطبيقات مصانع الدرفلة. ويتم فحص الخصائص الميكانيكية بالتزامن مع الفحص البُعدي التقليدي لتقييم حالة المنتج من حيث أداء المادة ودقة التشغيل.
بالنسبة لهذا الغلاف المصنوع من فولاذ الصب 35CrMoV، تشمل خصائص الأداء النموذجية بعد المعالجة الحرارية ما يلي:صلابة HRC 48-52،قوة شد تتراوح بين 1500 و1800 ميجا باسكال،قوة الخضوع 1200-1400 ميجا باسكال،استطالة بنسبة 10-15%، ومقاومة الصدمات 20-40 جول/سم²متطلبات الصلابة عند درجات الحرارة العالية هي≥HRC 38 عند 600 درجة مئوية بعد ساعة واحدة من الحفظ.
يتم التحكم في حالة المعالجة الحرارية النهائية وفقًا لمتطلبات الخصائص الميكانيكية المحددة من قبل العميل ومعايير الفحص المعمول بها.
آلة حفر ثقوب مخصصة
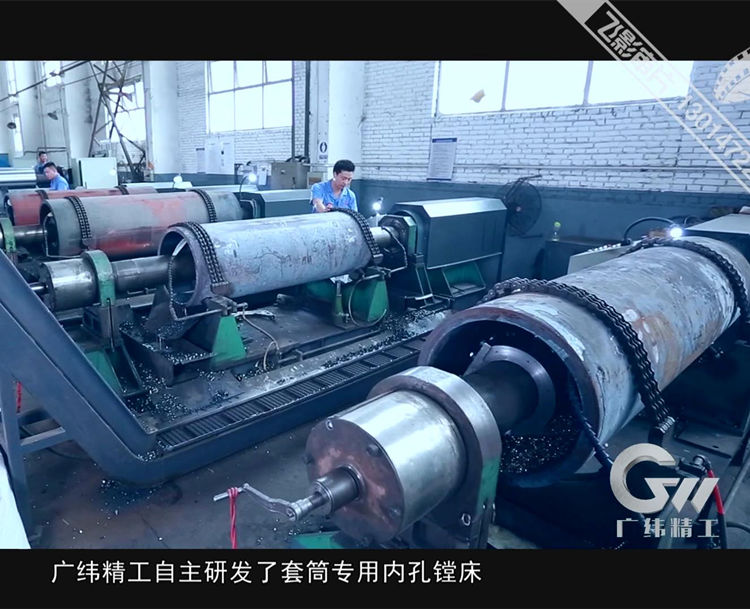
من أهم قدرات التصنيع لهذا الغلاف الفولاذي المصبوب آلة حفر الثقوب المخصصة التي طورتها الشركة بشكل مستقل. وقد أجرت شركة GW Precision أبحاثًا على هذه الآلة وطورتها وحصلت على تقييمبراءة اختراع وطنية.
صُممت هذه الآلة المتخصصة بصلابة جيدة ودقة تشغيل عالية. يستخدم هيكلها نظام تثبيت مانع للرجوع، مما يساعد على الحفاظ على موضع قطعة العمل أثناء عملية تشكيل الثقوب.
ساهم تطوير هذا الجهاز المتخصص وتحسينه المستمر في مساعدة شركة GW Precision على إنشاء نظام معالجة متكامل للأكمام الفولاذية الكبيرة. ويركز النظام على التحكمالتمركز، والأسطوانية، والتناظر، والتوازن الديناميكيطوال عملية التصنيع.
يتم التحكم بدقة في التفاوتات البعدية المحددة وتفاوتات الدقة الهندسية وفقًا لرسومات العميل والمتطلبات الفنية بدلاً من تطبيق تفاوت ثابت بشكل مستقل عن تصميم المنتج الفعلي.
عملية حفر دقيقة لقطعة الصلب الخام
تتم معالجة غلاف الصلب المصبوب أولاً على آلة حفر الثقوب المخصصة التي طورتها شركة GW Precision.
أثناء عملية التثقيب، يمكن تعديل وضعية غلاف القطع لتحقيق التمركز بين الطرفين الأمامي والخلفي للفتحة. تساعد طريقة التموضع هذه في الحفاظ على ظروف قطع مستقرة وتحسين دقة التشغيل.
أثناء عملية القطع، تبقى قطعة العمل ثابتة بينما يدور عمود الأداة لتشكيل الثقب الداخلي. تتجنب هذه الطريقة في التشغيل الأخطاء المرتبطة بدوران قطعة العمل، بما في ذلك التناقص التدريجي وأخطاء الشكل الأخرى.
يُسهم إزالة الرايش بثبات أثناء عملية التشغيل في تحسين حالة السطح المُشَكَّل، ويقلل من احتمالية خدش الرايش للسطح. وتُعد هذه الخصائص مهمة عند تشغيل الأكمام الفولاذية ذات الأقطار الكبيرة والأطوال الطويلة، حيث يؤثر ثبات التشغيل بشكل مباشر على الدقة الهندسية النهائية.
التصنيع باستخدام الحاسوب (CNC) ذاتي التمركز المزدوج
بعد عملية حفر وتجويف الثقوب، تتم معالجة غلاف الفولاذ المصبوب بشكل إضافي باستخدامآلة CNC مزدوجة التمركز الذاتيتم تطويرها بناءً على أبحاث وخبرات شركة GW Precision طويلة الأمد في مجال التصنيع عالي الدقة للمكونات كبيرة الحجم.
يتم تركيب ظرف دعم هيدروليكي على طرفي الغلاف. يمكن لهذه الظروف تحديد موقع طرفي الثقب الداخلي بسرعة، وتساعد في التحكم في التمركز بين قسمي الثقب الداخلي الأمامي والخلفي ضمن التفاوت المسموح به.
بعد تحديد الموضع، تقوم آلة التشغيل بمعالجة السطح الأسطواني الخارجي مع التحكم في التمركز بين الدوائر الداخلية والخارجية ضمن نطاق التفاوت المسموح به.
تُعالج وتُضبط الدوائر المخروطية للثقوب الداخلية عند كلا الطرفين للحفاظ على مركزيتها ضمن التفاوت المسموح به. تُعدّ طريقة التشغيل هذه، ذاتية التمركز المزدوجة، مفيدةً بشكل خاص للأكمام الفولاذية الكبيرة، لأن العلاقة بين الثقب الداخلي والقطر الخارجي وسطحي المرجعية عند كلا الطرفين تؤثر بشكل مباشر على دقة التجميع النهائي.
الدقة الهندسية والتحكم في العمليات
بالنسبة للأكمام الفولاذية المصبوبة الكبيرة المستخدمة في معدات مصانع درفلة رقائق النحاس، فإن دقة الأبعاد وحدها لا تكفي لتقييم المنتج النهائي. يجب أيضاً التحكم في العلاقة بين الأسطح المختلفة التي تم تشكيلها آلياً.
لذلك، يركز نظام المعالجة المتكامل لشركة GW Precision على العديد من الخصائص الهندسية الرئيسية، بما في ذلكالتمركز، والأسطوانية، والتناظريتم التحكم في هذه المعايير طوال عملية المعالجة بدلاً من أخذها في الاعتبار فقط أثناء الفحص النهائي.
تعمل آلة حفر الثقوب المخصصة، وآلة CNC ذات التمركز الذاتي المزدوج، وعمليات التشغيل الدقيقة ذات الصلة معًا لإنشاء مراجع تشغيل مستقرة للغلاف الفولاذي.
يتم تحديد التفاوتات البُعدية والهندسية المحددة وفقًا لرسومات العميل ومتطلباته الفنية. وهذا يسمح بتصنيع غلاف الفولاذ المصبوب لتكوينات مختلفة لمطاحن درفلة رقائق النحاس وواجهات المعدات المختلفة دون تطبيق أبعاد قياسية غير مدعومة.
اختبار التوازن الديناميكي
يُعد التوازن الديناميكي عنصرًا مهمًا في عملية الفحص الخاصة بجلبة فولاذية دوارة كبيرة تُستخدم في آلات مصانع الدرفلة.
بالإضافة إلى الفحص البُعدي التقليدي واختبار الخواص الميكانيكية بعد المعالجة الحرارية، تقوم شركة GW Precision بإجراء فحص التوازن الديناميكي للتحقق بشكل أكبر من جودة منتجات أكمام الصلب المصبوب.
أآلة موازنة ديناميكية بحزام حلقيمتاح لـاختبار التوازن الديناميكي بنسبة 100%من أكمام الصلب المصبوب. يساعد فحص التوازن على تحديد عدم التوازن المتبقي الذي قد يؤثر على حالة دوران المكون.
بالنسبة للمكونات الدوارة الكبيرة، يرتبط التوازن الديناميكي ارتباطًا وثيقًا بالتشغيل المستقر. لذلك، يُدمج التوازن الديناميكي في عملية الفحص جنبًا إلى جنب مع دقة الأبعاد، والدقة الهندسية، والخواص الميكانيكية للمعالجة الحرارية.
غلاف فولاذي مصبوب مخصص لمطاحن درفلة رقائق النحاس
يتم تصنيع غلاف الفولاذ المصبوب 35CrMoV خصيصًا لتطبيقات مصانع درفلة رقائق النحاس، ويمكن تخصيصه وفقًا لرسومات العميل ومتطلباته الفنية. تشمل مواصفات المنتج المتاحة في البيانات الحالية ما يلي:565×505×1600 ممو665×605×2000 مم.
تشمل عملية التصنيع لدى شركة GW Precision التحكم في المواد والصب، والصب بالطرد المركزي، والمعالجة الحرارية، وحفر الثقوب المخصصة، والتجويف الدقيق، والتصنيع باستخدام الحاسب الآلي المزدوج ذاتي التمركز، وفحص التوازن الديناميكي.
يهدف الجمع بين هذه العمليات إلى توفير تحكم دقيق في حالة مادة الغلاف الفولاذي، وخواصه الميكانيكية، ودقة أبعاده، ودقته الهندسية. أما بالنسبة للمنتجات التي تتطلب خواص ميكانيكية محددة، فتُجرى المعالجة الحرارية وفقًا للمتطلبات الفنية المعمول بها، متبوعةً باختبارات الخواص الميكانيكية المناسبة.
في مجال التصنيع الدقيق، توفر آلة حفر الثقوب المخصصة التي طورتها شركة GW Precision طريقة تصنيع مستقرة لقطع الأكمام الكبيرة. وتتحكم عملية التصنيع اللاحقة باستخدام الحاسوب (CNC) ذاتية التمركز المزدوجة في العلاقة بين الأسطح الأسطوانية الداخلية والخارجية وهندسة الثقب الداخلي من الطرفين.