غلاف فولاذي مخصص من 35CrMoV لماكينة الدرفلة على البارد
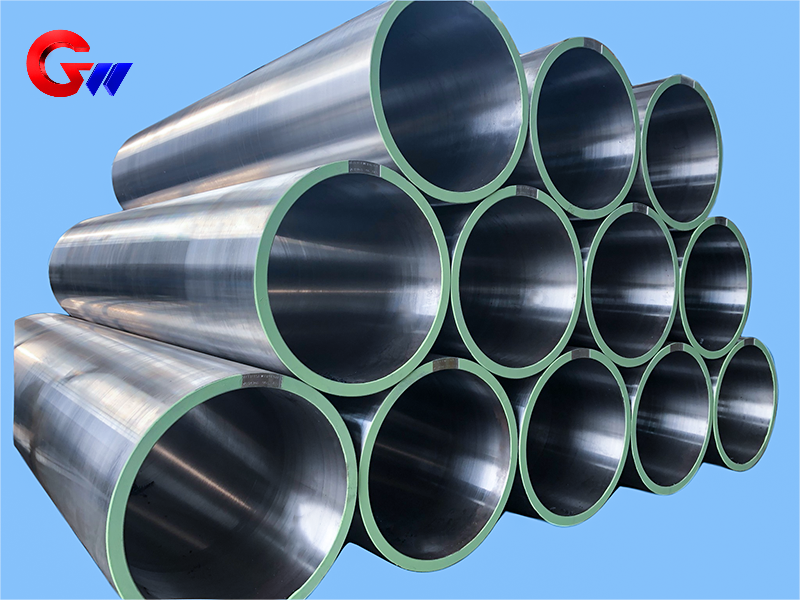
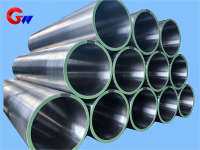
غلاف فولاذي من نوع 35CrMoV لمطاحن الدرفلة على البارد هو مكون عالي القوة مصمم خصيصًا لنقل القوة، ودعم الأسطوانات، وتحديد المواقع بدقة في معدات الدرفلة على البارد. مواصفات الغلاف هي Φ502 × Φ560 × 1700 مم. في حالة التبريد والتطبيع، تشمل الخصائص الميكانيكية المُقدمة قوة شد تتراوح بين 900 و1100 ميجا باسكال، وقوة خضوع تتراوح بين 750 و950 ميجا باسكال، واستطالة ≥12%، وطاقة صدم ≥50 جول عند درجة حرارة الغرفة، وصلابة تتراوح بين 28 و35 على مقياس روكويل C، وانكماش مقطعي ≥45%. يتم تصنيع الغلاف من خلال عمليات التشكيل المُتحكم به، والتشغيل الدقيق، والمعالجة الحرارية، وتقوية السطح، والفحص.
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- تبلغ الطاقة الإنتاجية السنوية لبكرة الصلب 4000 قطعة
- معلومات
 غلاف فولاذي 35CrMoV مُصمم خصيصًا لماكينة الدرفلة على البارد
الغلاف فولاذي من 35CrMoV لمطاحن الدرفلة على الباردهو مكون ميكانيكي مصمم خصيصًا لنقل القوة، ودعم الدرفلة، وتحديد المواقع، والتشغيل المستقر في معدات الدرفلة على البارد. يتم تصنيع الغلاف منفولاذ 35CrMoVوله حجم محدد منΦ502 × Φ560 × 1700 مم.
أثناء عملية الدرفلة على البارد، يتعرض الغلاف لعزم الدوران، وقوة الدرفلة الشعاعية، والاهتزاز، وأحمال الصدم، والاحتكاك الانزلاقي، وتغيرات درجة الحرارة. لذلك، يجب التحكم في خصائص مادته، وتمركزه، واستدارته، ودقة أبعاده، وصلابة سطحه، وتوازنه الديناميكي وفقًا لمتطلبات مصنع الدرفلة.
الخواص الميكانيكية لصلب 35CrMoV
تنطبق بيانات الخصائص الميكانيكية المقدمة علىفولاذ 35CrMoV في حالته المقساة والمخففة، باستخدام التبريد السريع متبوعًا بالتطبيع بدرجة حرارة عالية.
القيم النموذجية للأداء هي:
قوة الشد: 900-1100 ميجا باسكالتم اختباره وفقًا للمعيار GB/T 228.1 (ISO 6892)
قوة الخضوع: 750-950 ميجا باسكال
الاستطالة: ≥12%، بطول قياس يبلغ 5d، حيث d هو قطر العينة
طاقة الصدم: ≥50 جول عند درجة حرارة الغرفة، وفقًا للمعيار GB/T 229 (ISO 148)
الصلابة: 28-35 HRCفي حالة التبريد والتطبيع، وفقًا للمعيار GB/T 230.1
انكماش مقطعي: ≥45%
توفر هذه الخصائص مزيجًا من القوة والمتانة ومقاومة التشوه لغلاف فولاذي يعمل تحت تأثير الأحمال الميكانيكية المتكررة في معدات الدرفلة على البارد.
مقارنة المواد
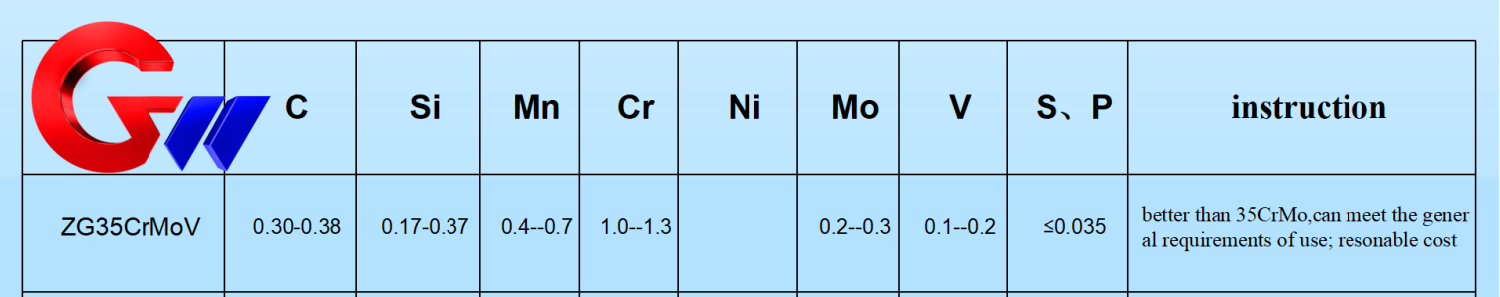
بالمقارنة مع أنواع أخرى من سبائك الفولاذ الكروم-الموليبدينوم المستخدمة في تطبيقات الأكمام الفولاذية،35CrMoVيوفر مزيجًا متوازنًا من القوة والمتانة.
للمقارنة، توضح مقارنة المواد المرفقة القيم النموذجية التالية:
| مادة | محتوى الكربون | محتوى الفاناديوم | قوة الشد | الخصائص الرئيسية |
|---|---|---|---|---|
| 35CrMoV | 0.32–0.40% | 0.10–0.20% | 900–1100 ميجا باسكال | قوة ومتانة شاملة، وتكلفة منخفضة نسبياً |
| 42CrMo | 0.38–0.45% | — | 1000–1200 ميجا باسكال | قوة أعلى، ولكن صلابة أقل قليلاً |
| 34CrNiMo6 | 0.30–0.38% | — | 1000–1300 ميجا باسكال | صلابة عالية ومقاومة للإجهاد، بما في ذلك النيكل |
يوفر اختيار 35CrMoV توازناً عملياً بين الأداء الميكانيكي وتكلفة التصنيع لأكمام الصلب المخصصة لمطاحن الدرفلة على البارد.
الوظيفة في مصانع الدرفلة على البارد
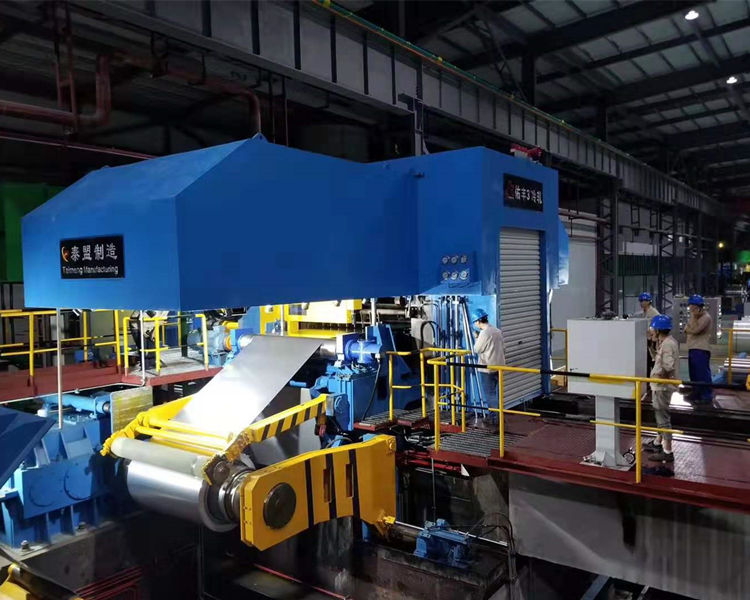
مخصصغلاف فولاذي من 35CrMoVيؤدي عدة وظائف في مطحنة الدرفلة على البارد.
أولاً، يوفرنقل القوة والدعميربط الجلبة بين مطحنة الدرفلة وعمود النقل، وينقل عزم الدوران الناتج عن الدرفلة والذي يمكن أن يصل إلى2000 كيلو نيوتن متر أو أكثرويتحمل قوى التدحرج الشعاعية في نطاق يقارب500-3000 طنوفقًا لبيانات الطلب المقدمة.
ثانيًا، يوفر الغلافتحديد المواقع بدقة. المحورية المحددة بين مطحنة الدرفلة ونظام النقل هي≤0.02 مميساعد الحفاظ على هذه العلاقة في تقليل المشاكل المتعلقة بالمحاذاة مثل انحراف الشريط وعدم انتظام سمك الشريط.
ثالثًا، يساهم الكم فيمقاومة الإجهاد وتخفيف الاهتزازاتتتعرض معدات الدرفلة على البارد للاهتزازات وأحمال الصدمات، بما في ذلك القوى الديناميكية الناتجة عن التغيرات المفاجئة في معدل التدفق. لذلك، يحتاج الغلاف إلى قوة ومتانة كافيتين لتحمل الأحمال المتكررة.
مقاومة التآكل والاستقرار الحراري
قد يتعرض سطح التلامس بين الغلاف الفولاذي ومكونات المحمل أو البكرة لاحتكاك انزلاقي طويل الأمد. وتحدد المتطلبات الفنية المقدمة صلابة سطحية قدرهاHRC 50–55لتحسين مقاومة التآكل على سطح التلامس.
تعمل معدات الدرفلة على البارد عموماً عند حوالي60-120 درجة مئويةفي ظل بيانات ظروف التشغيل المُقدمة، يجب أن يحافظ الغلاف على دقة أبعاده في ظل درجات الحرارة هذه، كما يجب أن تكون خصائص تمدده الحراري متوافقة مع نظام مطحنة الدرفلة.
إن الجمع بين صلابة اللب وتقوية السطح يسمح للغلاف الفولاذي بتلبية المتطلبات المختلفة بين بنية المادة الداخلية وسطح التلامس العامل.
التشكيل وتحضير القطع الخام
تبدأ عملية التصنيع بتحضير القوالب. وتحدد العملية المرفقة استخدامسبائك الصلب ESRللحصول على حالة مواد أنظف، معتم ضبط نسبة الكبريت والفوسفور بحيث لا تتجاوز 0.015%.
يتم تشكيل الفراغ من خلالالتشكيل متعدد الاتجاهات عند درجة حرارة 1100-850 درجة مئوية، بنسبة تشكيل تبلغ≥4تهدف عملية التشكيل هذه إلى القضاء على العيوب المتعلقة بالصب وتحسين البنية الداخلية للمادة.
بعد عملية التشكيل، يتم تطبيع الخامة مباشرة عند880 درجة مئوية × ساعتان. يتم استخدام التطبيع لتحسين بنية الحبيبات وتهيئة الظروف المناسبة للتشغيل والمعالجة الحرارية اللاحقة.
التصنيع الدقيق
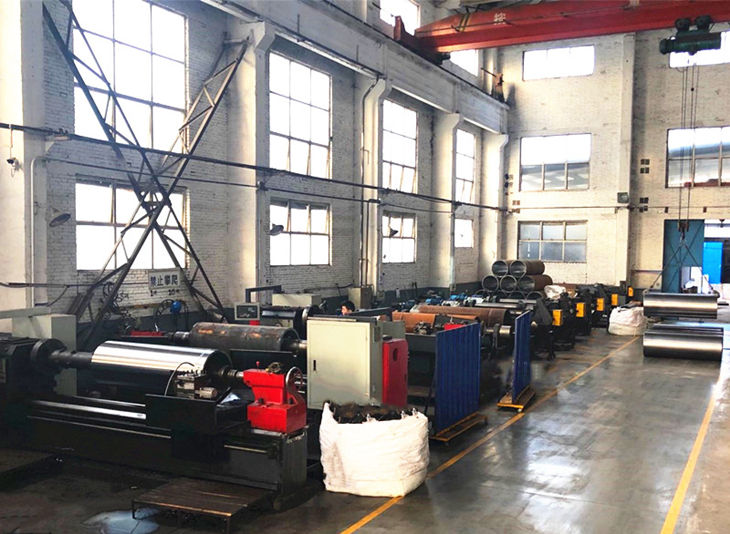
بعد التشكيل والمعالجة الحرارية الأولية، تخضع الأكمام الفولاذية لعمليات تشغيل خشنة وشبه دقيقة.
أثناء عملية التشغيل الخشن، تتم معالجة القطر الخارجي والأسطح النهائية بواسطة المخرطة، تاركةً هامش تشغيل مقداره2-3 ممكما يتم إجراء عمليات الحفر والتثقيب، بدقة لولبية محددة تبلغ6H.
يُستخدم الحفر العميق لقناة التبريد الداخلية. ويحدد الطلب المقدم قطر الثقب بـΦ15 ±0.2 ممواستقامة≤0.1 مم/م.
ثم يتم حفر الثقب الداخلي إلىدقة تكنولوجيا المعلومات 7، مع التحكم في الأسطوانية إلى≤0.01 ممتُؤسس عمليات التشغيل هذه الأساس الهندسي لعمليات الطحن والصقل الدقيقة اللاحقة.
المعالجة الحرارية وتقوية الأسطح
تتمثل عملية المعالجة الحرارية الرئيسية لغلاف الفولاذ 35CrMoV فيالتبريد السريع والتطبيع بدرجة حرارة عالية.
عملية التبريد المحددة هي850 درجة مئوية متبوعة بالتبريد بالزيتثم عملية التلدين بدرجة حرارة عالية عند550 درجة مئوية × 4 ساعاتيتم تحديد الصلابة الناتجة عندHRC 28–32، مع الحفاظ على الصلابة الأساسية المطلوبة.
بالنسبة لسطح العمل،النترجة الأيونيةيمكن تطبيقها. صلابة السطح المحددة هي≥HV900، بعمق طبقة نتريد يبلغ0.3–0.5 مموفقًا للبيانات المقدمة، يمكن لهذا العلاج أن يزيد من مقاومة التآكل بنسبة تقريبيةخمس مرات.
بدلاً عن ذلك،التبريد بالليزريمكن استخدامها لتقوية سطح التلامس بشكل انتقائي. الصلابة المحددة بعد التبريد بالليزر هيHRC 55–60، مع التحكم في التشوه إلى<0.03 مم.
الطحن والفحص الدقيق
بعد المعالجة الحرارية وتقوية السطح، تخضع الكم الفولاذية لعملية تشكيل دقيقة.آلة طحن أسطوانية CNCتُستخدم في عمليات الطحن الدقيق، مع التحكم في التفاوتات الأبعادية.±0.005 مموخشونة سطحRa ≤ 0.4 ميكرومتر.
تُعالج الفتحة الداخلية بشكل إضافي عن طريق الصقل، مع التحكم في استدارتها.≤0.005 مم.
يشمل الفحصالفحص بالموجات فوق الصوتيةوفقًا لما تم تقديمهEN 10228-3قياسي، بدون عيوب أكبر منΦ1 مميمكن أيضًا فحص الإجهاد المتبقي باستخدامطريقة حيود الأشعة السينية، مع وصول طبقة الإجهاد الانضغاطي المحددة≥0.2 مم.
توفر إجراءات الفحص هذه تحكمًا إضافيًا في جودة المواد الداخلية ودقة التشغيل والإجهاد المتبقي للغلاف الفولاذي النهائي.
معدات حفر الثقوب المخصصة
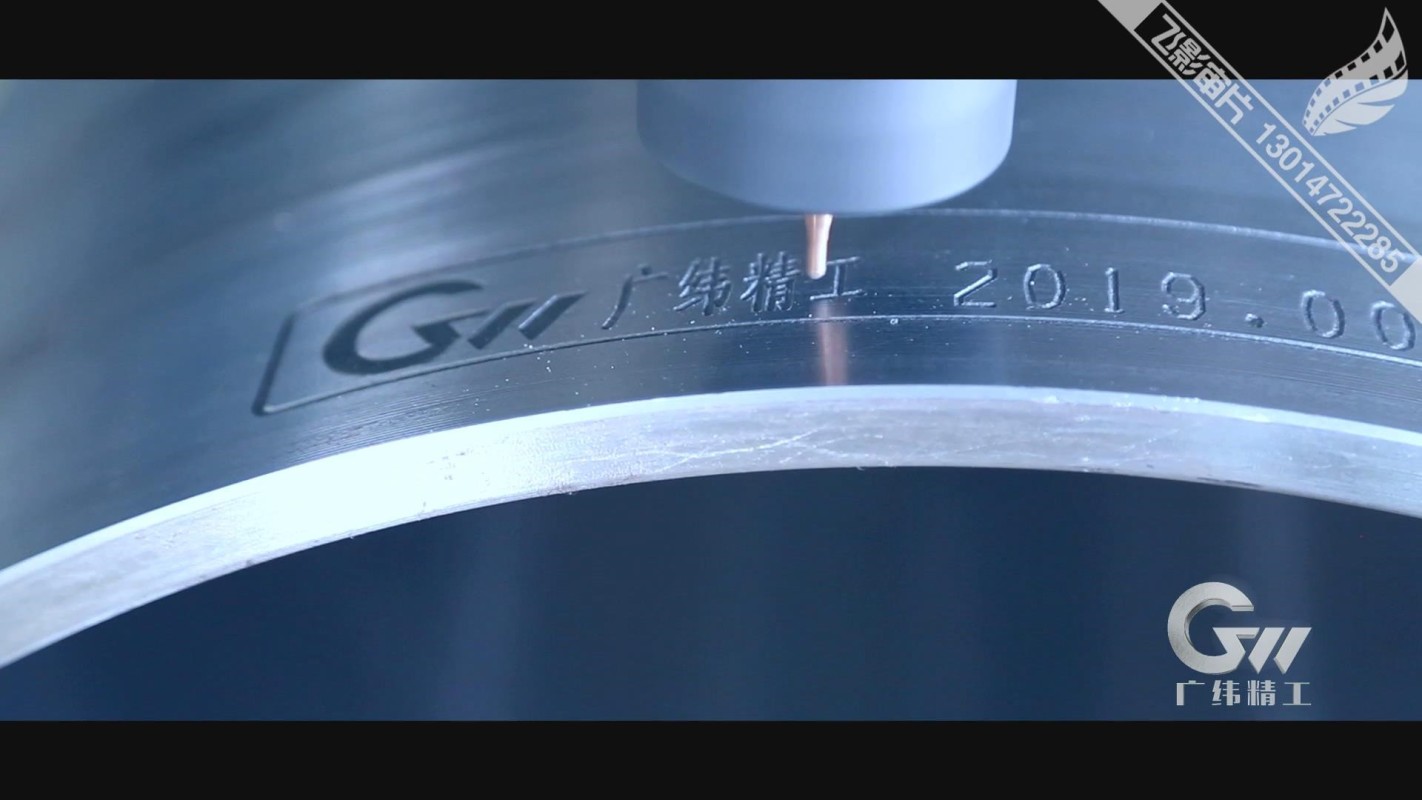
تستخدم شركة GW Precision Technologyآلة حفر ثقوب مخصصة تم تطويرها بشكل مستقللمعالجة الأكمام الفولاذية. وقد قامت الشركة بالبحث والتطوير لهذه المعدات وحصلت علىبراءة اختراع وطنية.
صُممت الآلة بصلابة جيدة، وهيكل تشغيل بدون إرجاع، ودقة تشغيل عالية. ومن خلال التحسين المستمر للمعدات وعملية التصنيع، طورت شركة GW Precision Technology نظام معالجة متكامل للتحكم فيالتمركز، والأسطوانية، والتناظر، والتوازن الديناميكيأكمام فولاذية من نوع 35CrMoV.
تُضبط التفاوتات البُعدية المحددة ومتطلبات الدقة الهندسية وفقًا لمتطلبات العميل الخاصة بالكم الفولاذي. وهذا يسمح بتكييف عملية التصنيع مع مختلف تكوينات مصانع الدرفلة على البارد والمواصفات الفنية.
أكمام فولاذية مخصصة لمصانع الدرفلة على البارد
الغلاف فولاذي من 35CrMoVيتم تصنيعها وفقًا للمتطلبات الفنية لمصنع الدرفلة على البارد الخاص بالعميل. حجمها المحدد هوΦ502 × Φ560 × 1700 مم، مع خصائص ميكانيكية مضبوطة، ودقة في التشغيل الآلي، وأداء سطحي، ومتطلبات فحص.
يدمج مسار التصنيعتحضير سبائك الصلب ESR، التشكيل متعدد الاتجاهات، التطبيع، التشغيل الخشن، حفر الثقوب العميقة، حفر الثقوب الداخلية، التبريد والتطبيع، تقوية السطح، الطحن الدقيق، الصقل والفحص النهائي.
تهدف هذه العملية المتكاملة إلى توفير غلاف فولاذي مخصص بالمزيج المطلوب من القوة والمتانة ومقاومة التآكل والدقة الأبعاد والدقة الهندسية لتطبيقات مصانع الدرفلة على البارد.