ماكينة صب الطرد المركزي المخصصة لبكرات الصلب من صفائح وشرائح النحاس
صُممت جلبة فولاذية مصبوبة بالطرد المركزي من فولاذ 35CrNiMo خصيصًا لتطبيقات الدرفلة الصعبة التي تتطلب قوة ومتانة وقابلية للتصليد ومقاومة للإجهاد. المادة المقترحة هي فولاذ 35CrNiMo، بمواصفات نموذجية تبلغ 685 × 605 × 700 مم. يُسهم الصب بالطرد المركزي في إنتاج بنية أكثر كثافة وتجانسًا مع تقليل عيوب الصب مثل المسام، وشوائب الخبث، والشقوق، وثقوب الرمل. يمكن استخدام الجلبة في مقاعد محامل الأسطوانات ومكونات توصيل ناقل الحركة في مصانع درفلة شرائح النحاس، بما في ذلك ظروف الدرفلة الساخنة التي تتراوح درجة حرارتها بين 300 و500 درجة مئوية تقريبًا. تُطبق شركة GW Precision معالجة حرارية مضبوطة، واختبارات للخواص الميكانيكية، وتقوية سطحية اختيارية وفقًا للتطبيق المطلوب.
- GW Precision
- الصين، لويانغ
- شرط تعاقدي
- تبلغ الطاقة الإنتاجية السنوية لبكرة الصلب 4000 قطعة
- معلومات
ماكينة صب الطرد المركزي المخصصة لبكرات الصلب من صفائح وشرائح النحاس
ما هي المادة التي ستُستخدم في صب بكرة الفولاذ؟ أحد المقترحات المادة هي 35CrNiMo، والمواصفات هي685*605*700.
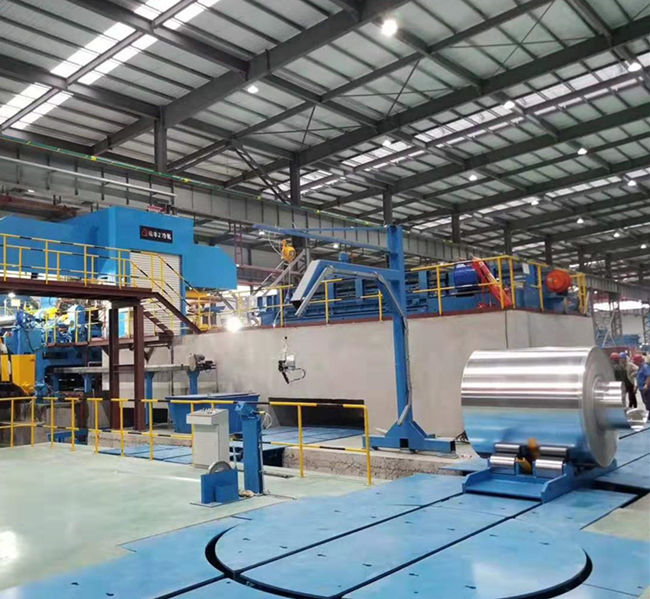
يُعدّ فولاذ 35CrNiMo فولاذًا سبيكيًا عالي القوة يتميز بخصائص ميكانيكية شاملة ممتازة (قوة عالية، ومتانة عالية، وقابلية جيدة للتصليد، ومقاومة للإجهاد). ويمكن لبكرة الفولاذ المصبوبة بتقنية الصب بالطرد المركزي أن تُحسّن كثافة البنية وتجانس الخصائص الميكانيكية.
سيناريو تطبيق غلاف فولاذي مصبوب 35CrNiMo مخصص لمطحنة درفلة شرائح النحاس
في مصانع درفلة شرائح النحاس، تُستخدم أكمام الصلب المصبوب بالطرد المركزي 35CrNiMo بشكل أساسي للأجزاء الرئيسية التالية:
مقعد محمل الأسطوانة: يدعم الأسطوانة ويتحمل قوة الدوران، ويحتاج إلى مقاومة الضغط العالي والحمل المتناوب أثناء درفلة شريط النحاس.
مكونات توصيل ناقل الحركة: نقل عزم الدوران، مما يتطلب قوة التواء عالية ومقاومة للتآكل.
بيئة ذات درجة حرارة عالية وإجهاد عالٍ: أثناء الدرفلة الساخنة لشريط النحاس، يجب أن يحافظ الغلاف على استقراره عند 300-500 درجة مئوية (اعتمادًا على المعالجة الحرارية وتصميم السبيكة).
المزايا:
يؤدي الصب بالطرد المركزي إلى التخلص من المسام وشوائب الخبث، مما ينتج عنه بنية أكثر كثافة؛
يعزز التأثير التآزري لـ Ni Cr Mo في 35CrNiMo صلابة درجات الحرارة المنخفضة ومقاومة الصدمات.
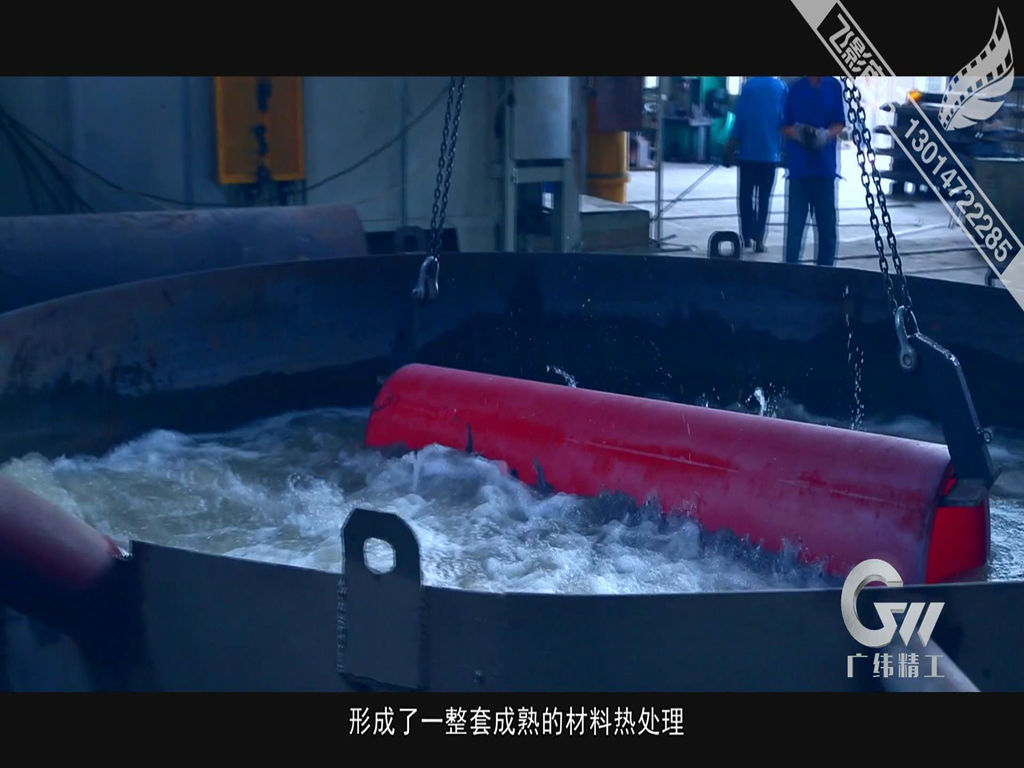
عملية المعالجة الحرارية لجلبة فولاذية مصبوبة بالطرد المركزي من نوع 35CrNiMo مصممة خصيصًا لمطحنة درفلة شرائح النحاس
1. المعالجة الحرارية الأولية (تعديل حالة الصب)
التلدين بالانتشار: يتم تثبيت درجة الحرارة عند 1050-1100 درجة مئوية لمدة 10-12 ساعة للتخلص من فصل التشعبات، ثم يتم التبريد في الفرن إلى 600 درجة مئوية ثم التبريد بالهواء.
التطبيع: التبريد بالهواء عند درجة حرارة 880-900 درجة مئوية لتحسين حجم الحبيبات والتحضير للتبريد السريع اللاحق.
2. المعالجة الحرارية النهائية (التبريد والتلطيف)
التبريد: التبريد بالزيت عند 850~870 درجة مئوية (التبريد بالماء + التبريد بالزيت مطلوب للتبريد المزدوج للسمك 100 مم)، مما يضمن تبريد القسم بالكامل.
التطبيع: يتم التطبيع عند درجة حرارة 560~600 درجة مئوية لمدة 3~4 ساعات للحصول على مارتنسيت مطبع، مع التحكم في الصلابة عند HRC 28~32.
3. تقوية السطح (اختياري)
التصليد بالحث: التبريد عالي التردد لسطح التلامس إلى HRC 50-55، بعمق 2-3 مم.
المعالجة بالكربنة: قم بإجراء معالجة عميقة بالكربنة (1.0-1.5 مم) على الأجزاء التي تتطلب مقاومة عالية للغاية للتآكل.
تعتمد شركة GW Precision تقنية الصهر والصب المتقدمة، حيث يتم فحص المعدات بدقة لضمان التركيب الكيميائي للمنتجات.غلاف فولاذي مصبوب بالطرد المركزي المادة موثوقة ودقيقة، وفي الوقت نفسه له نفس الخصائص.
تضمن عملية الصب بالطرد المركزي السطح الداخلي والخارجي لـالفولاذ المصبوب الغلاف خالٍ من العيوب مثل الشقوق، وشوائب الخبث، والمسام، وثقوب الرمل.
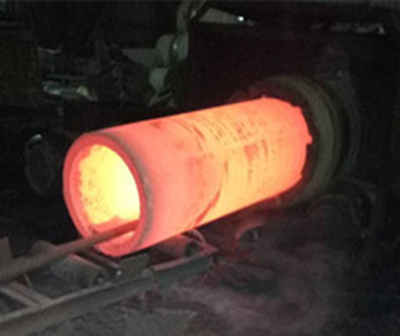
المعالجة الحرارية لغلافات الصلب المصبوبة بالطرد المركزي الدقيقة من شركة GW:
سنقوم بإجراء المعالجة الحرارية بدقة عالية لأكمام الصلب المصبوبة التي تتطلب خصائص ميكانيكية محددة، وكذلك في الاختبارات المقابلة لهذه الخصائص، لضمان دقة كل وحدة قياس. غلاف من الفولاذ المصبوب المنتج لتحقيق أفضل حالة ونتائج جيدة للعملاء.